
 Français
 English
 中文简体
 русский
 Français
 Español
 عربى
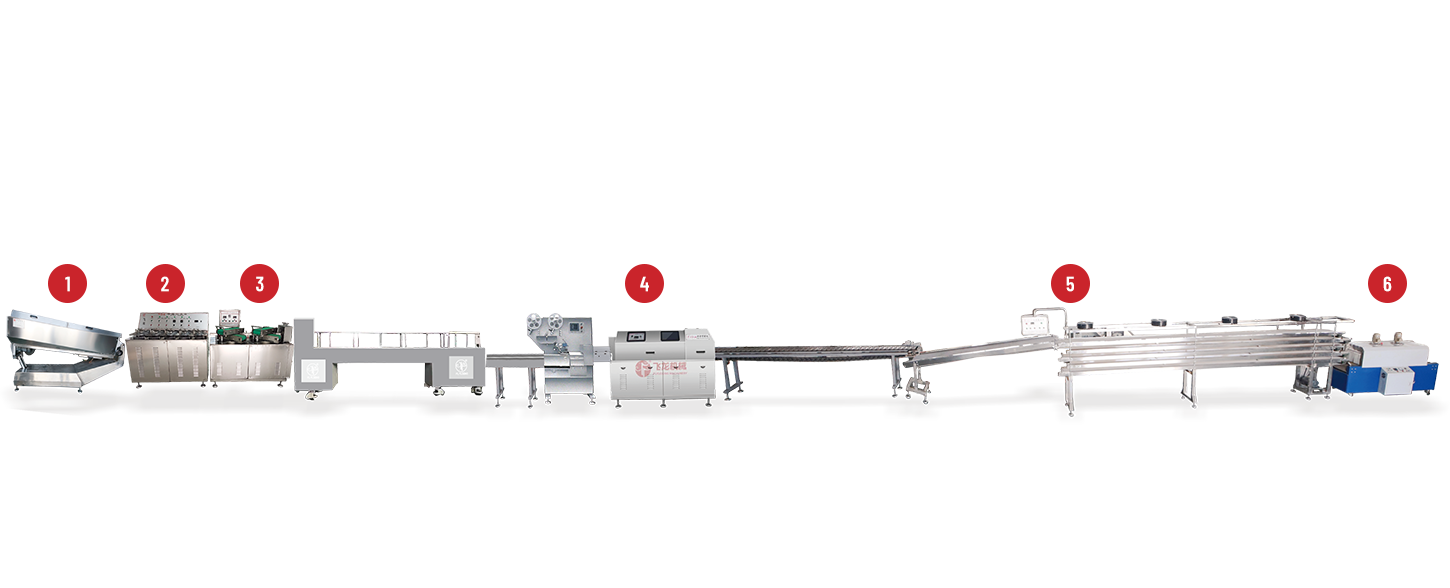
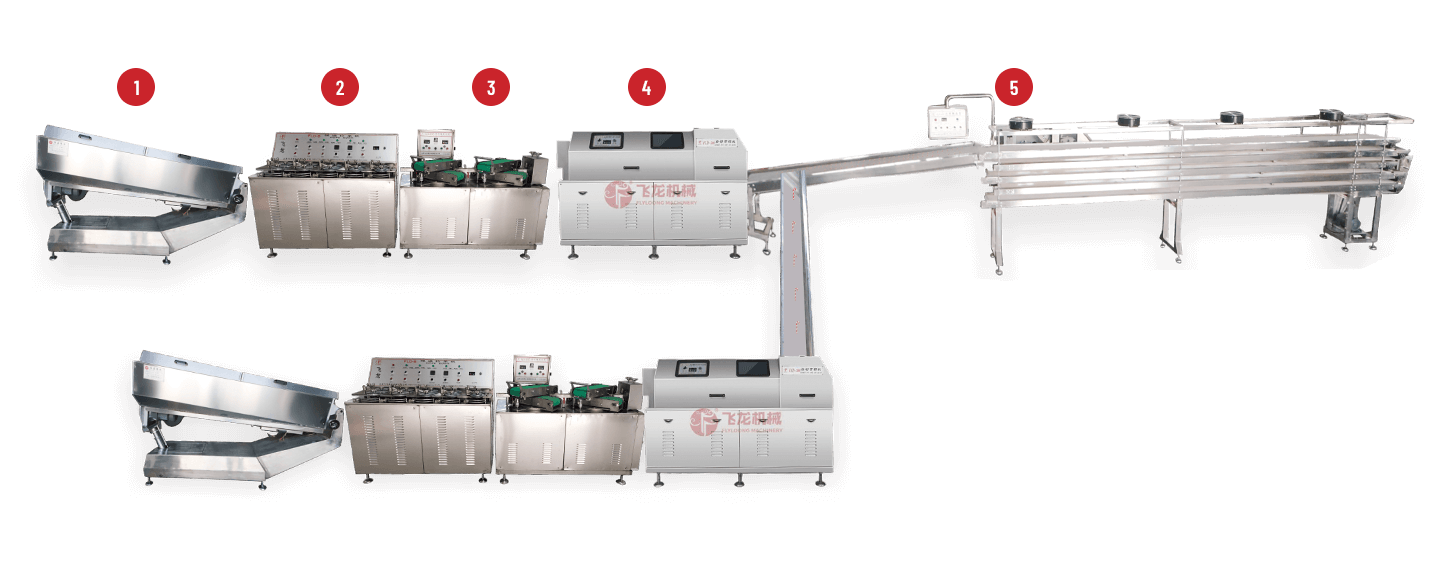
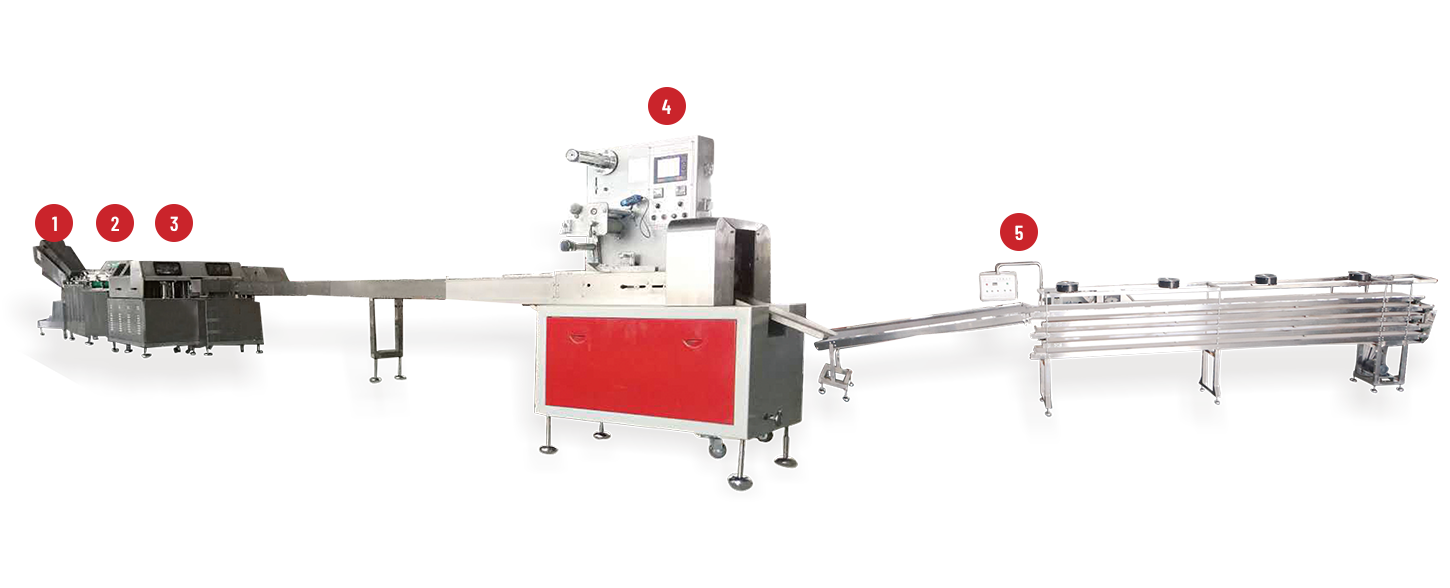
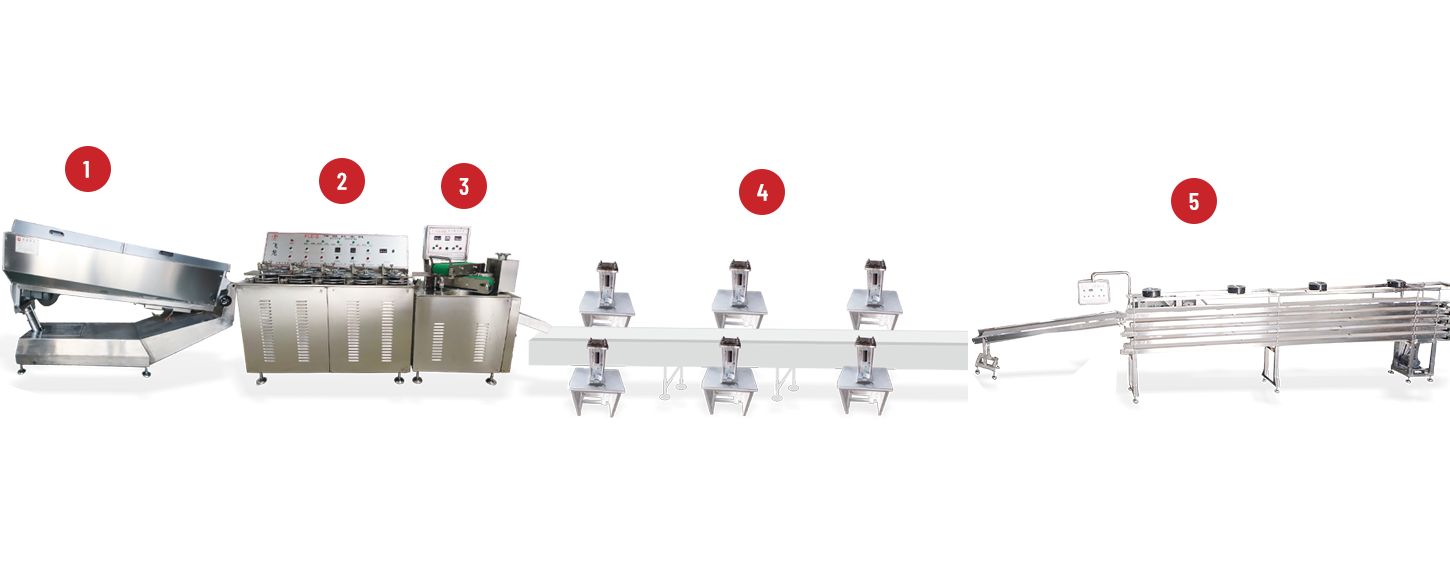
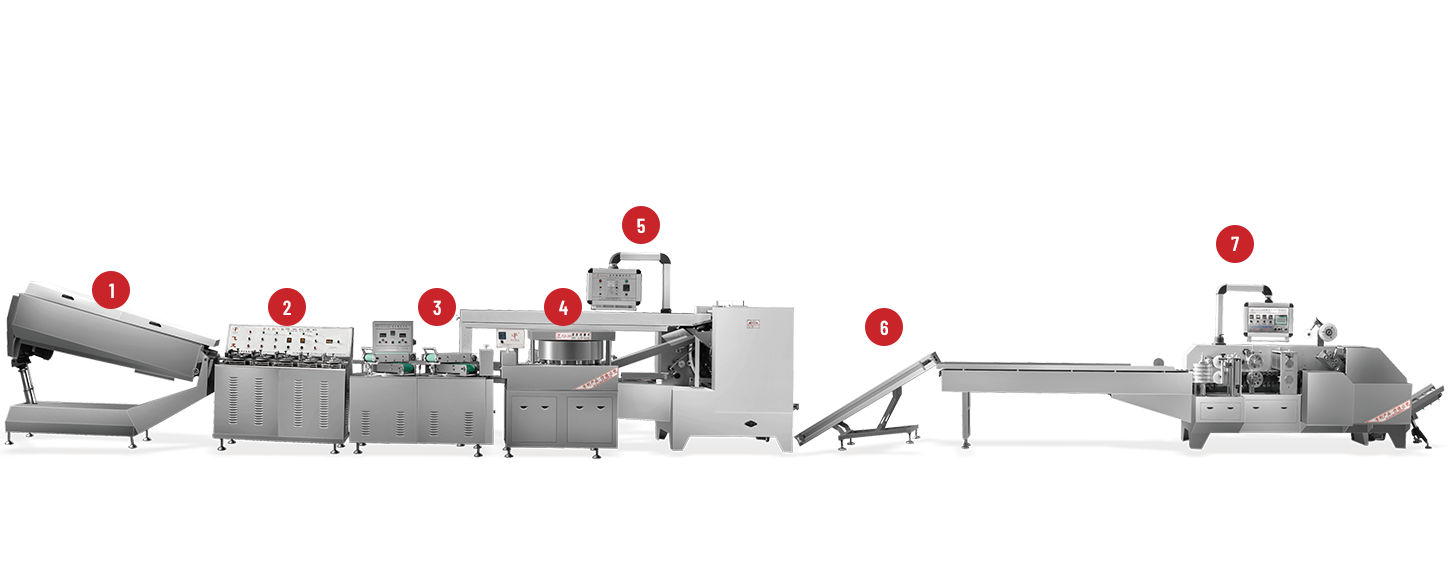
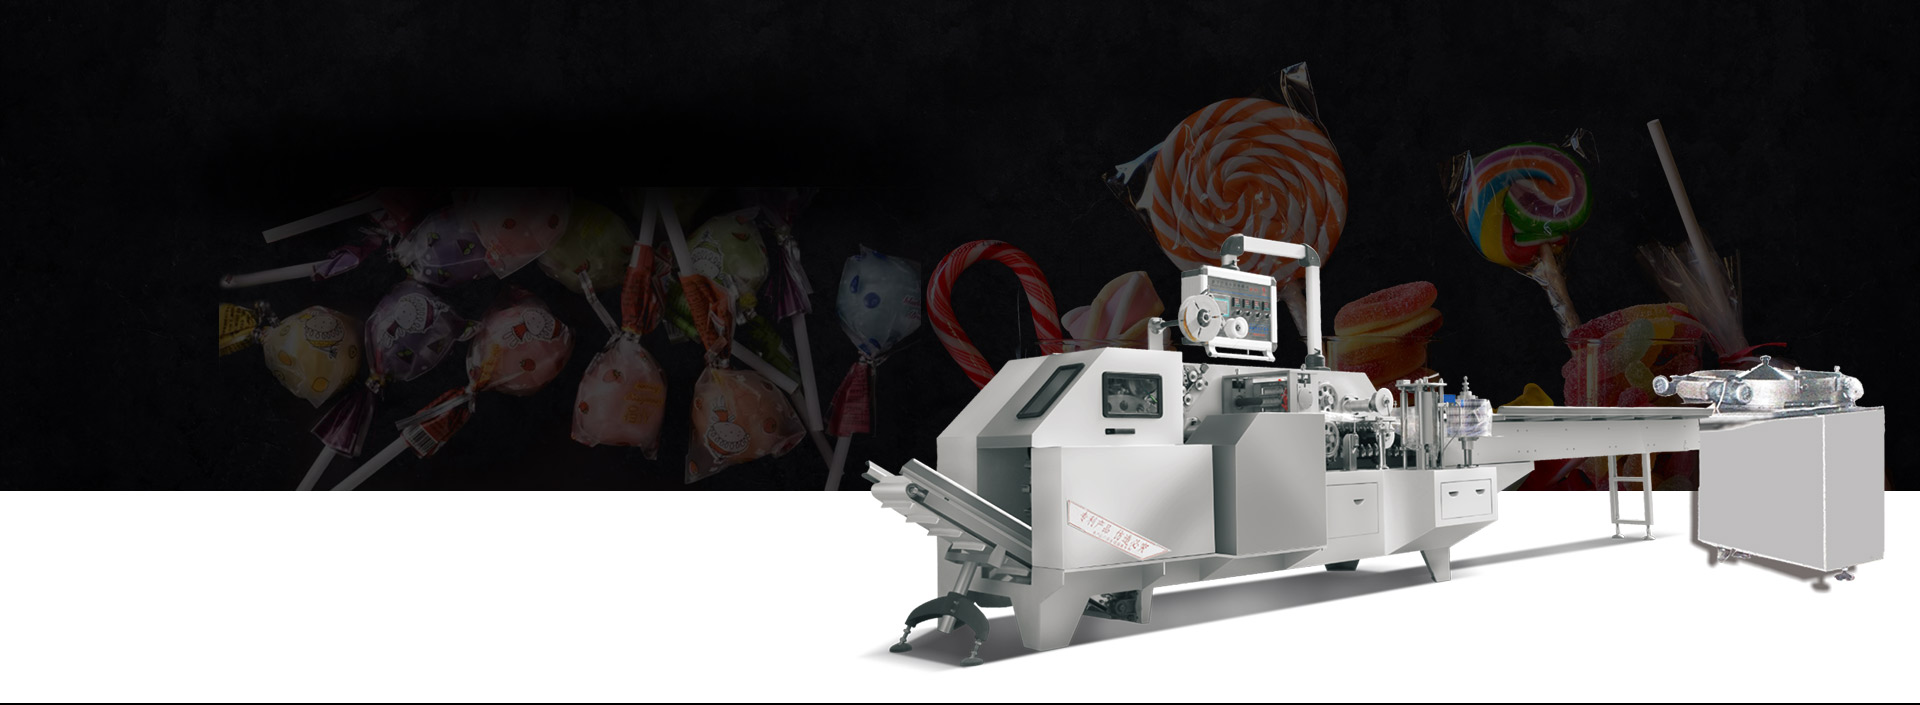

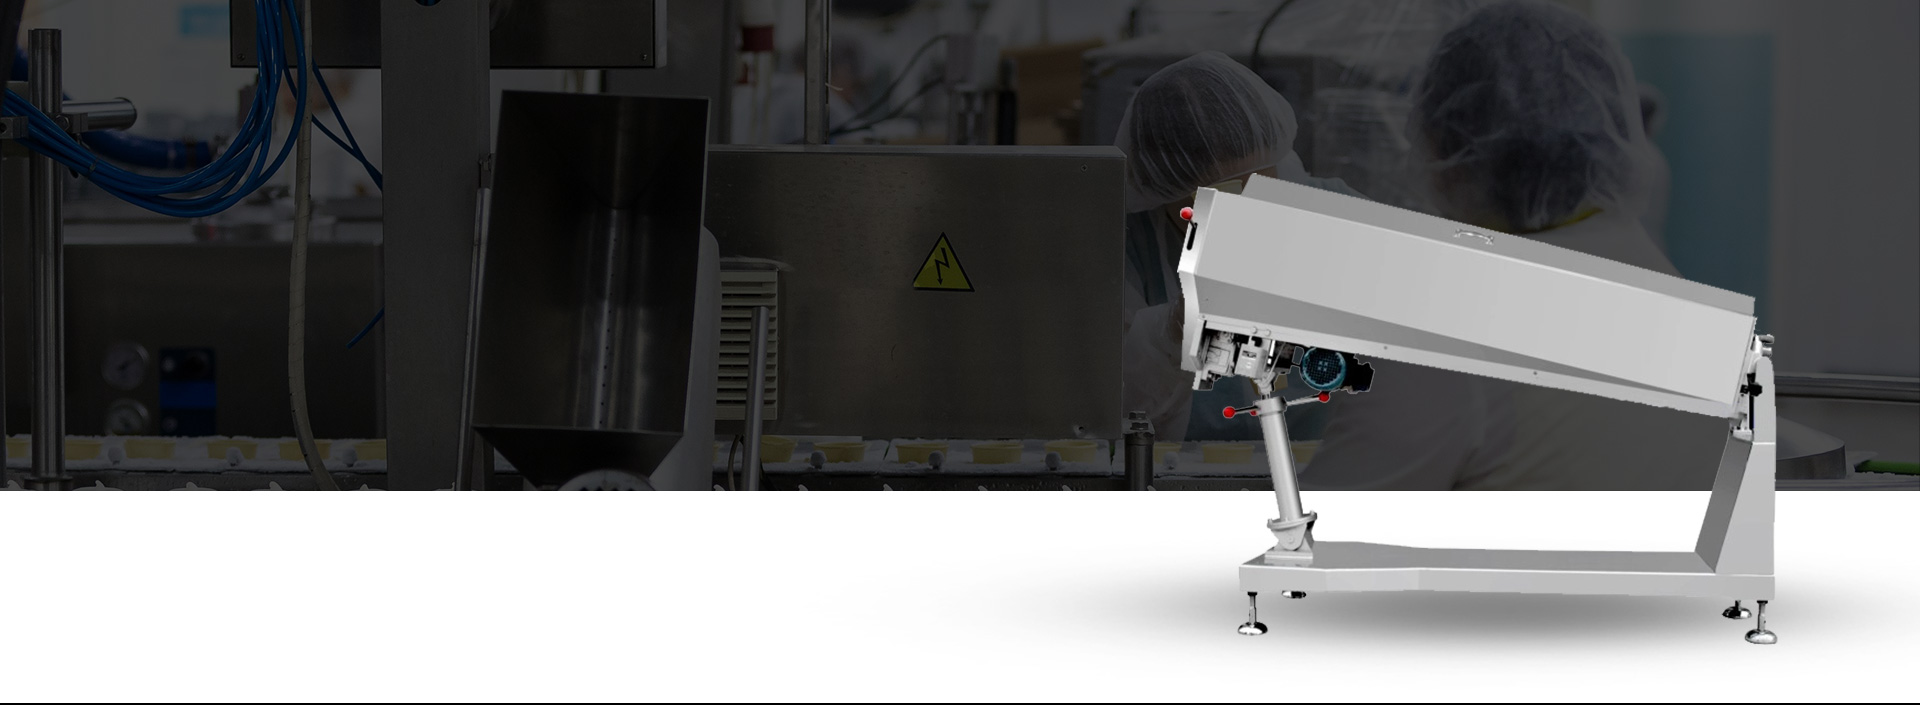
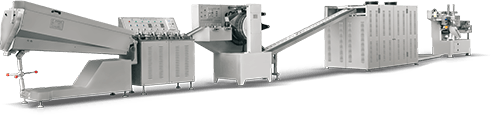
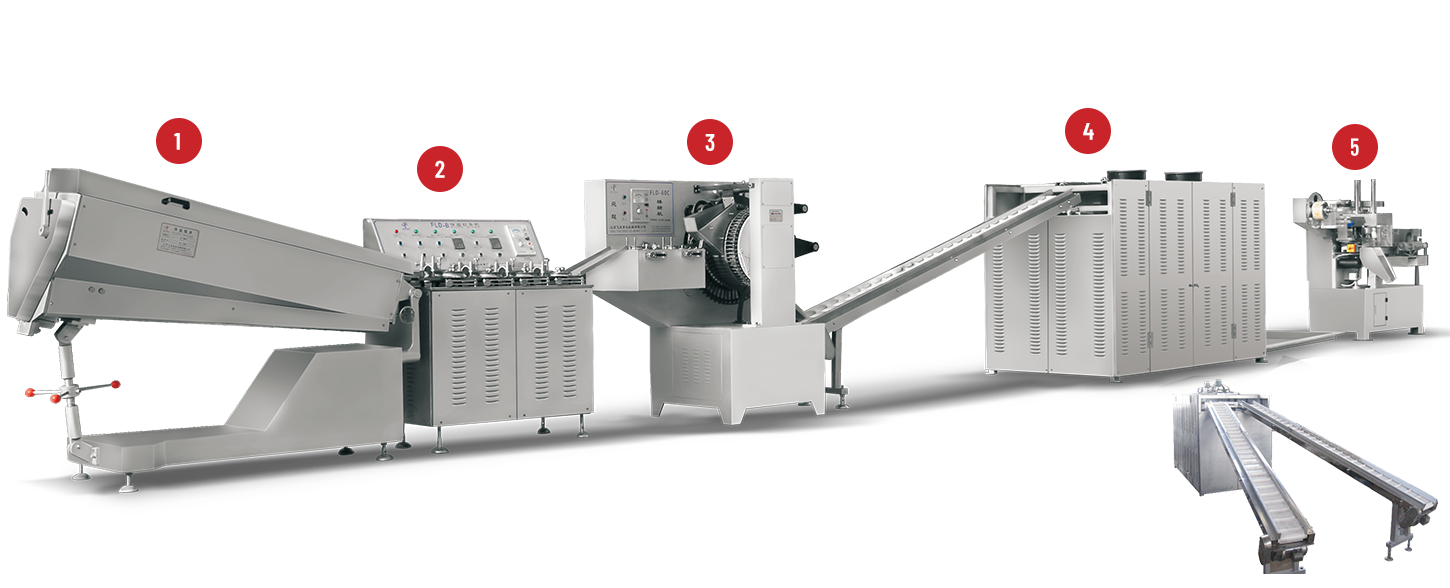
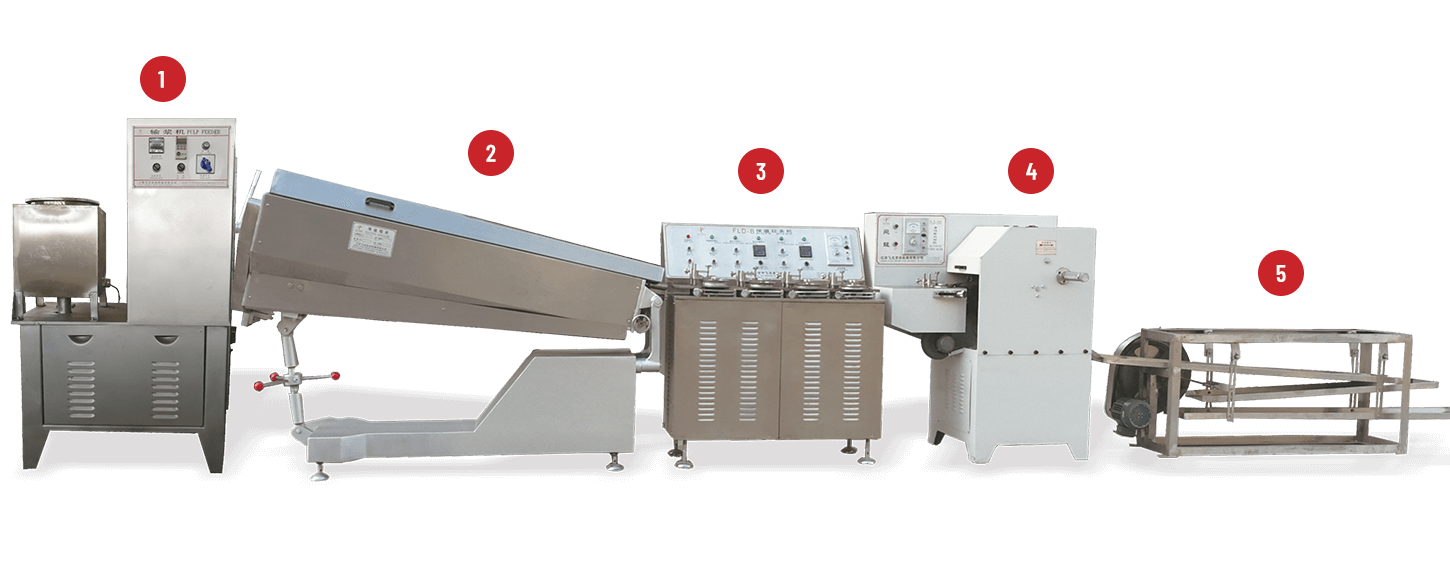
Les producteurs de confiseries sont confrontés à une pression constante pour offrir une apparence uniforme de leurs produits et une production stable. Le transfert manuel de bonbons mous entre des stations distinctes de formage, de refroidissement et d'emballage introduit des variations dans le timing, la forme et l'état de la surface. Relier ces étapes en un flux continu réduit le nombre de fois où le produit est touché et permet à chaque machine de fonctionner à un rythme compatible. Un Ligne de production de canne à sucre qui coordonne le formage, le transport, le refroidissement et l'emballage, offre donc une voie pratique vers un débit plus stable lorsque les capacités de l'équipement et les spécifications du produit correspondent.
Signification de l'automatisation dans le traitement de la canne à sucre
Passer des machines isolées aux scènes connectées
Le fonctionnement de chaque machine comme une unité indépendante laisse des espaces où le produit doit être déplacé à la main ou par des convoyeurs temporaires. Les décalages horaires créent soit des files d’attente, soit des attentes inactives. Un agencement intégré remplace ces espaces par des chemins de transfert fixes afin que la sortie d'un étage devienne l'entrée du suivant sans stockage intermédiaire.
Principales opérations automatisées le long de la ligne
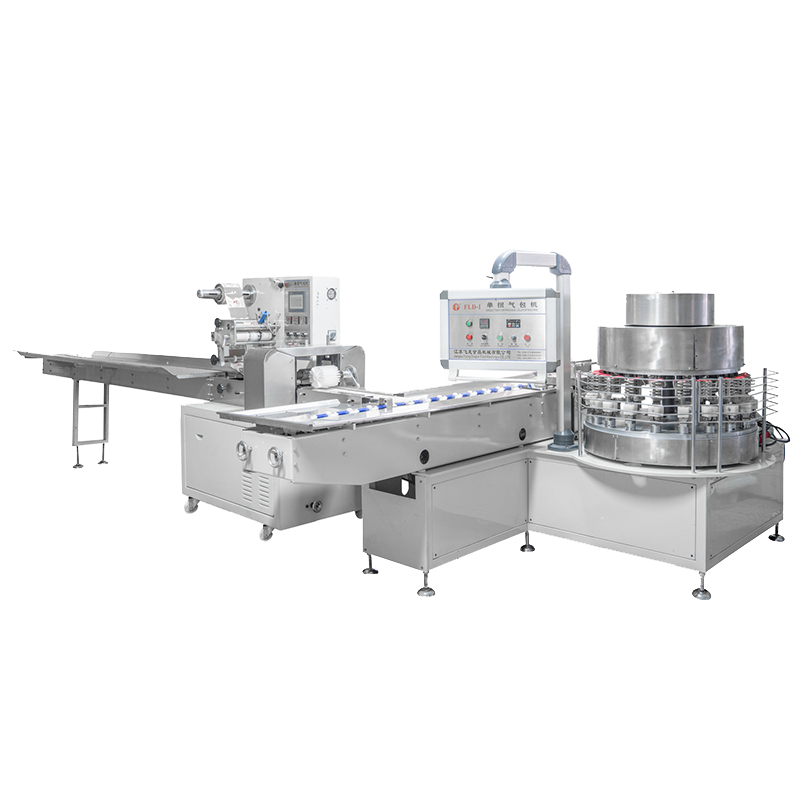
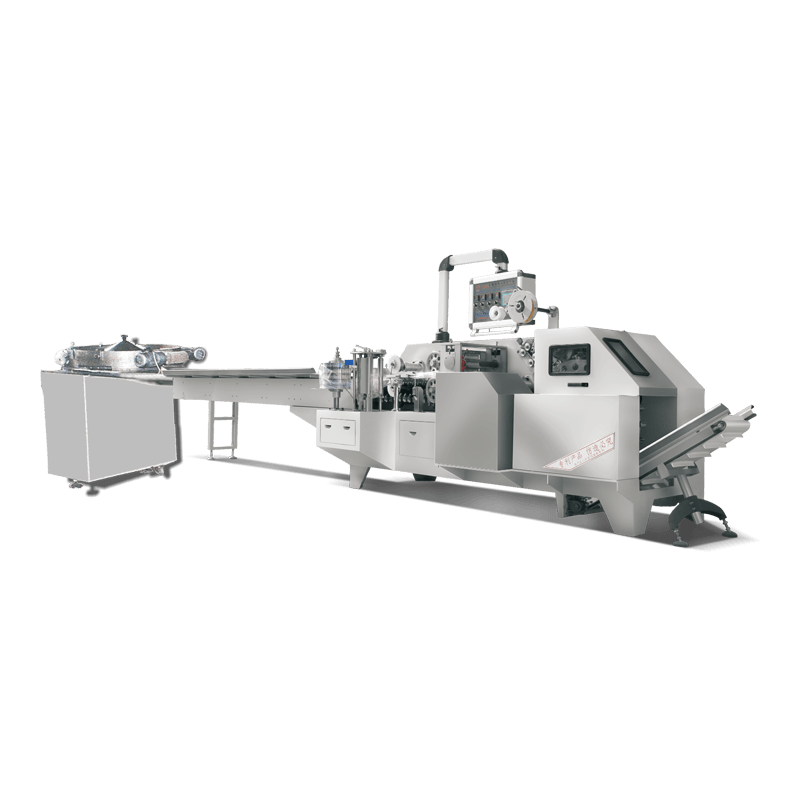
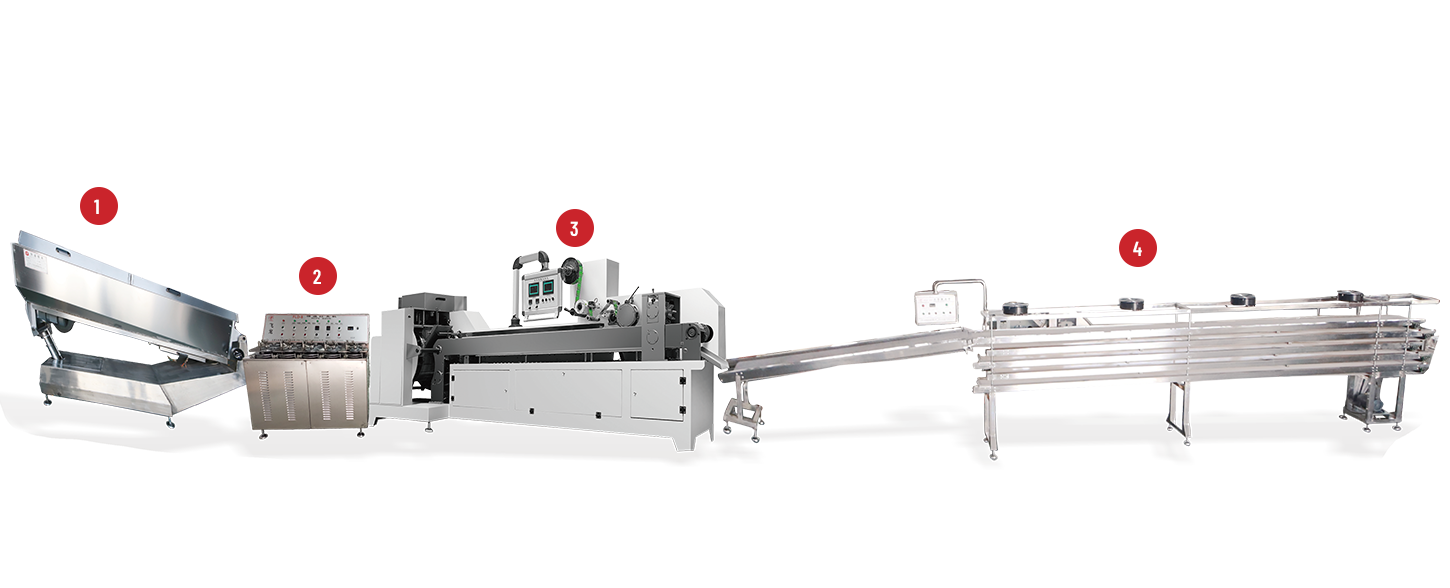
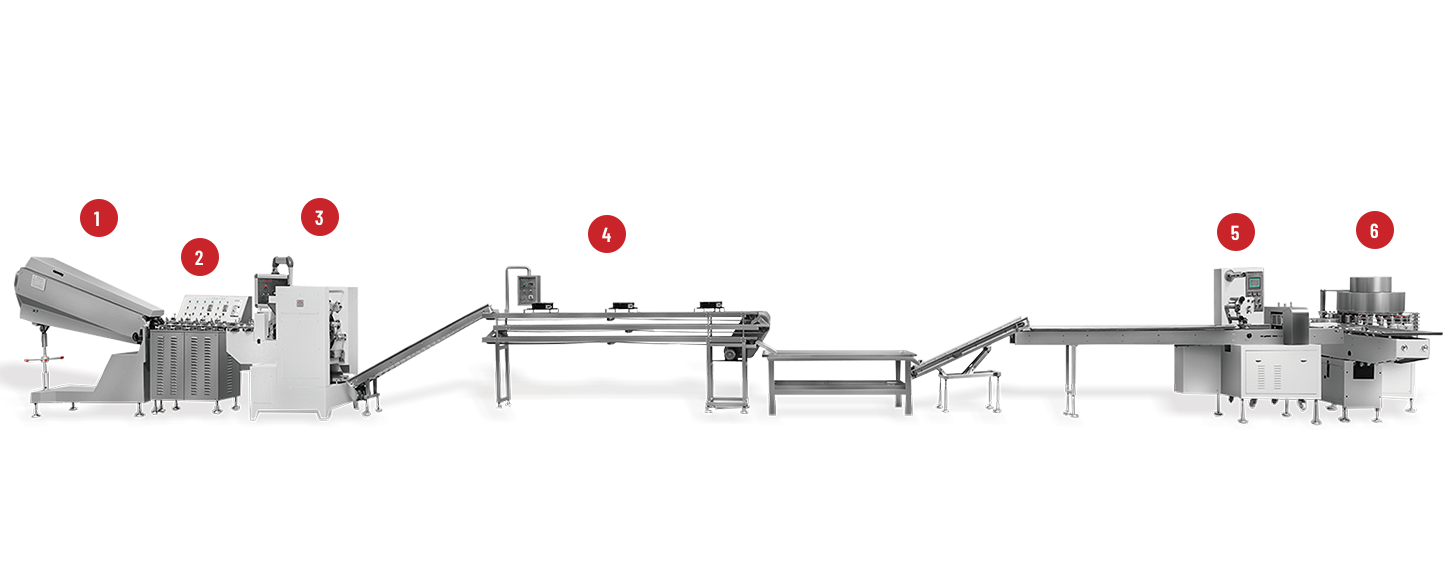
L'équipement de formage façonne la corde de bonbons dans le profil de canne familier et applique n'importe quel motif de torsion ou de rayures requis. Les stations de coupe divisent le câble continu en morceaux individuels de longueur définie. Les convoyeurs transportent les morceaux à travers des zones de refroidissement où les bonbons se raffermissent suffisamment pour être manipulés. Les machines de conditionnement emballent ou emballent ensuite le produit refroidi. Chacune de ces étapes contribue au mouvement ininterrompu des bonbons depuis le cuiseur ou le rouleau de lots jusqu'à l'emballage fini.
Gains d'efficacité produits par un flux continu
Réduction des transferts manuels entre les étapes
Chaque fois que des bonbons mous sont soulevés, placés ou réalignés à la main, le risque de déformation et de marques de surface augmente et le cycle global s'allonge. Les convoyeurs automatisés et les dispositifs de transfert chronométrés maintiennent le produit en mouvement dans une seule orientation, éliminant ainsi les manipulations répétées et les pauses associées.
Alignement des vitesses des machines sur toute la ligne
Les unités de formage, de refroidissement et d'emballage doivent faire avancer le produit à des rythmes qui ne privent ni ne surchargent la station suivante. Lorsque les cadences sont réglées sur un rythme de production commun, les temps d'attente diminuent et la formation de goulots d'étranglement est limitée. Les ajustements sur une machine se reflètent dans les réglages des autres afin que l'ensemble de la séquence reste équilibré.
Stabilisation des cycles de production répétés
Une fois les mouvements mécaniques et les paramètres du processus fixés, chaque lot successif suit le même chemin et le même timing. Les opérateurs surveillent plutôt qu’interviennent continuellement, et les variations résultant des différentes techniques manuelles sont réduites. Les séries de production plus importantes restent donc plus proches de la norme établie.
Contribution de l'automatisation à la cohérence des produits
Contrôle de la forme et de l'uniformité dimensionnelle
Les mécanismes de formage et de coupe qui fonctionnent à vitesse et pression constantes produisent des cannes dont la longueur, la courbure et l'épaisseur restent dans la plage prévue. Lorsqu'une nouvelle taille ou un nouveau modèle est requis, les paramètres pertinents sont modifiés puis verrouillés afin que la nouvelle norme soit conservée pendant toute la durée de l'analyse.
Préservation de l'alignement des rayures et du motif de surface
Les rayures colorées et les effets torsadés dépendent des vitesses relatives des cordes de bonbons et de la géométrie des outils de formage. L'avance contrôlée et la torsion synchronisée aident à maintenir le motif visuel régulier. L'aspect final dépend encore de la formulation, de la température de mise en forme et de la conception de l'outillage lui-même.
Limitation des défauts provoqués par la manipulation
Une fois la canne formée, un contact supplémentaire peut déformer la courbe ou maculer la surface. Les convoyeurs et les courroies de refroidissement qui soutiennent le produit de manière uniforme réduisent le besoin de repositionnement manuel. Un temps de refroidissement adéquat avant l'emballage réduit encore davantage le risque de déformation à l'intérieur de l'emballage.
Réduction des retards et des pertes matérielles évitables
Reconnaissance des déséquilibres de capacité le long de la ligne
Une machine de formage qui dépasse le convoyeur de refroidissement crée une file d'attente de produits mous ; une unité d'emballage qui fonctionne plus lentement que la bande de refroidissement laisse des espaces. Cartographier la capacité de chaque étape révèle ces inadéquations avant qu’elles n’apparaissent comme des goulots d’étranglement chroniques. La conception de la ligne traite donc la séquence comme un système unique plutôt que comme un ensemble de capacités distinctes.
Incidence réduite des reprises et des rebuts
Des températures stables, une pression de formage constante et des contrôles visuels ou dimensionnels de routine permettent de détecter rapidement les écarts. Le produit qui autrement continuerait à travers la ligne et serait ensuite rejeté est détourné ou corrigé, améliorant ainsi le rendement de chaque lot de bonbons cuits.
Observation simplifiée des performances de la ligne
Les panneaux de contrôle, les compteurs et les journaux de production de base affichent les taux de production, les raisons d'arrêt et les notes de qualité. L'examen de ces enregistrements met en évidence les retards récurrents, tels que le dégagement fréquent d'un point de transfert particulier, et guide les ajustements ciblés des paramètres ou des calendriers de maintenance.
Facteurs de sélection pour une ligne automatisée de canne à sucre
Objectifs de sortie et compatibilité des équipements
Le volume horaire ou quotidien souhaité, les dimensions de la canne et la durée du quart de production déterminent la capacité requise pour chaque étape. Les modules de formage, de refroidissement, de transport et d'emballage sont dimensionnés de manière à ce qu'aucune unité ne devienne un facteur limitant dans des conditions de fonctionnement normales.
Degré d'automatisation et gamme de produits
Les lignes destinées à une seule taille de canne peuvent être plus spécialisées ; les lignes qui doivent basculer entre plusieurs longueurs ou motifs de rayures nécessitent des points de réglage accessibles et des procédures de changement documentées. Le niveau d'intervention de l'opérateur requis pour chaque changement est évalué par rapport à la fréquence prévue des changements de produit.
Accès pour le nettoyage, la maintenance et la formation
Les surfaces en contact avec les aliments doivent rester accessibles pour le nettoyage programmé. Les pièces d'usure telles que les courroies, les couteaux et les matrices de formage doivent être identifiables et accessibles. Même une ligne hautement automatisée dépend toujours d'opérateurs qui comprennent le démarrage, la surveillance et la réponse de base aux pannes ; la formation et les manuels clairs restent donc une partie de l’investissement.
Importance d'une configuration de ligne cohérente
Alignement des équipements avec les contraintes de l'usine
La longueur et la largeur du sol disponibles, la hauteur du plafond, les raccordements aux services publics et la disposition des équipements de cuisson en amont influencent tous la manière dont les étages sont disposés. Le format d’emballage – flow-wrap, sac ou vrac – façonne davantage la section finale de la ligne. Une configuration qui ignore ces contraintes crée une congestion ou force des transferts manuels gênants au niveau des interfaces.
Évaluation de la valeur opérationnelle à long terme
Les heures de travail par unité de production, la fréquence des arrêts imprévus, le coût de la maintenance de routine et la proportion de temps pendant lequel la ligne fonctionne réellement au rythme prévu déterminent si l'arrangement automatisé offre le rendement attendu. Ces facteurs sont mis en balance avec la dépense initiale en équipement.
Coopération avec un fournisseur expérimenté en intégration de lignes
Des données de capacité claires, des dessins d'interface, des séquences d'installation et un accès après-vente aux pièces de rechange et aux conseils techniques réduisent le risque de modules incompatibles. Un fournisseur capable de démontrer l’intégration préalable des étapes de formage, de refroidissement et d’emballage fournit une base plus fiable pour la planification du projet.
Présentation des effets de l'automatisation tout au long de la séquence de production
| Aspect production | Effet de l'automatisation coordonnée | Considération pratique |
|---|---|---|
| Transfert de matériel | Moins de transferts manuels entre les étapes | Des convoyeurs continus adaptés à la fermeté du produit |
| Synchronisation des machines | Réduction des files d'attente et des espaces vides | Rythme de production commun à toutes les unités |
| Contrôle de forme et de dimension | Géométrie de canne plus uniforme | Paramètres verrouillés après chaque changement de produit |
| Cohérence du motif visuel | Apparence de rayures et de torsion plus régulières | Géométrie d'avance et d'outillage synchronisée |
| Niveaux de défauts et de rebuts | Détection plus précoce et moins de retouches | Contrôles de routine lors du formage et du post-refroidissement |
| Surveillance de ligne | Une visibilité plus claire sur les arrêts et les changements de tarifs | Journaux de production simples et observation des opérateurs |
Faire correspondre le flux automatisé à la capacité et aux besoins des produits
L'automatisation améliore la fabrication de la canne à sucre en remplaçant les transferts manuels intermittents par un mouvement continu, en maintenant les machines successives à des vitesses compatibles et en maintenant les paramètres du processus suffisamment stables pour limiter les variations et le gaspillage. L'efficacité obtenue dépend toujours du dimensionnement correct de chaque étage, de l'adéquation de la configuration à la gamme de produits prévue, ainsi que d'un nettoyage et d'un entretien cohérents. Machines Cie., Ltd de nourriture de dragon volant de Jiangsu. fournit des équipements pour le formage, le refroidissement et les étapes de processus associées de la canne à sucre. L'examen des configurations de lignes disponibles, des plages de capacité, des fonctionnalités d'ajustement et des dispositions de support par rapport au rendement cible et aux spécifications du produit permet de sélectionner une configuration qui permet une production fiable et coordonnée.
 +86-(0)515-8465666
 +86-(0)515-85566996
 +86-138 1559 9708
 flyloong@flyloongcn.com

 Accueil
