
 Français
 English
 中文简体
 русский
 Français
 Español
 عربى
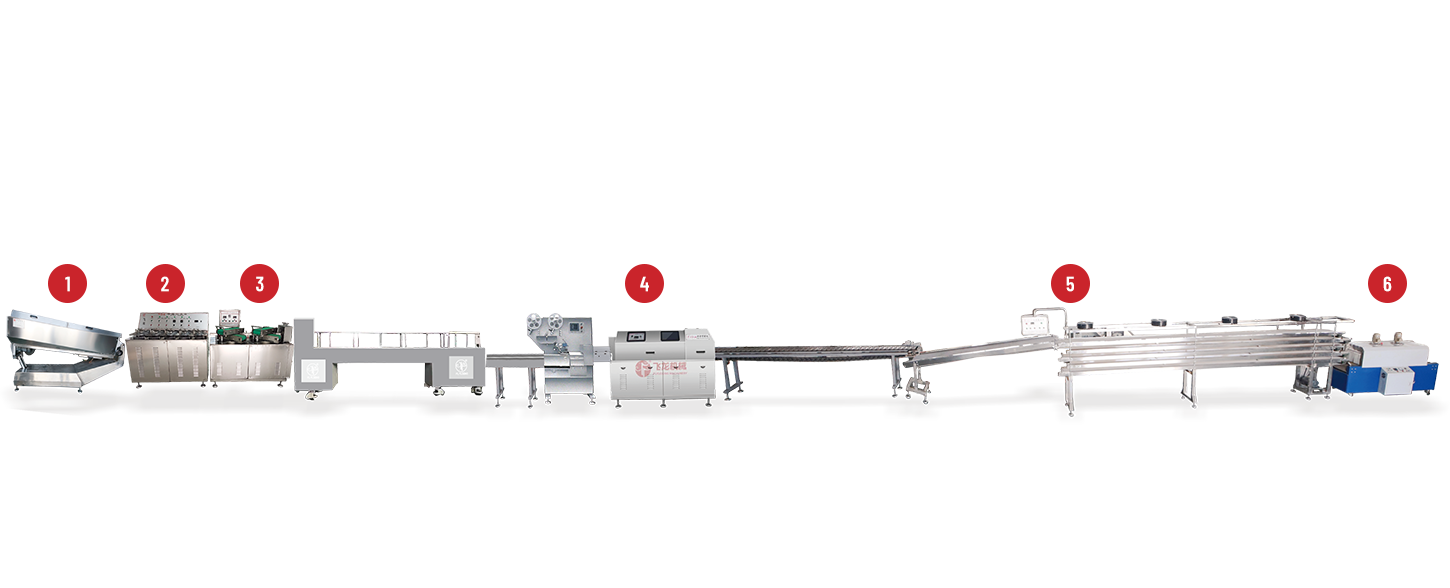
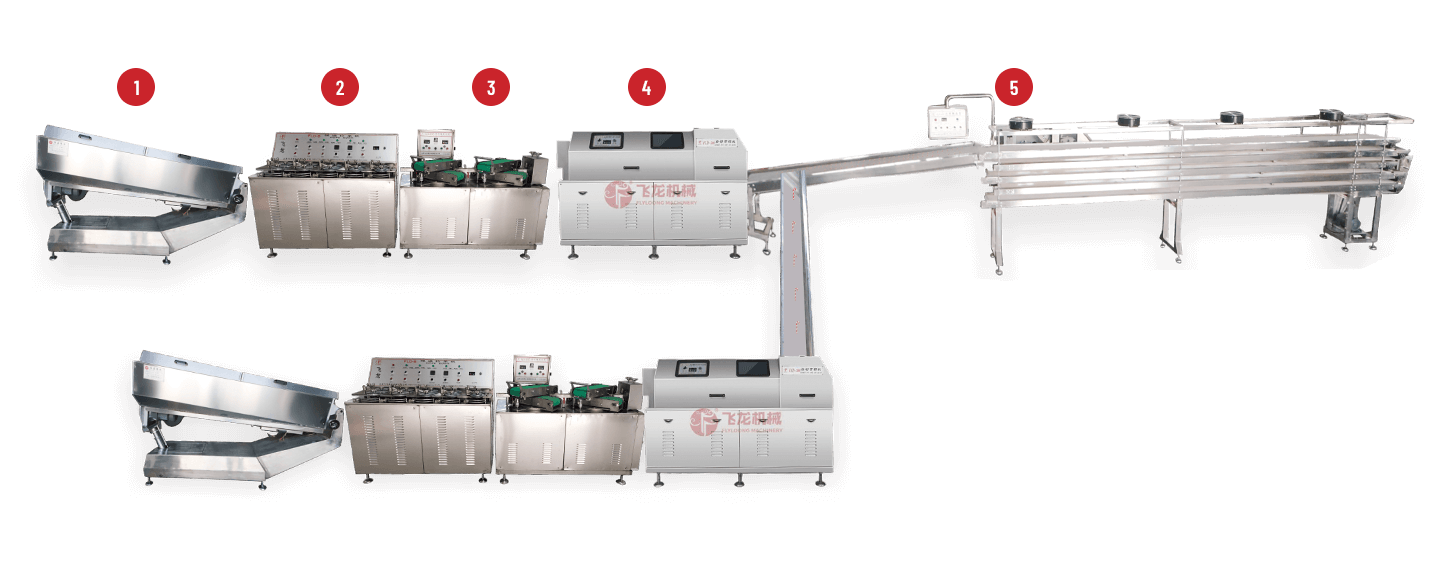
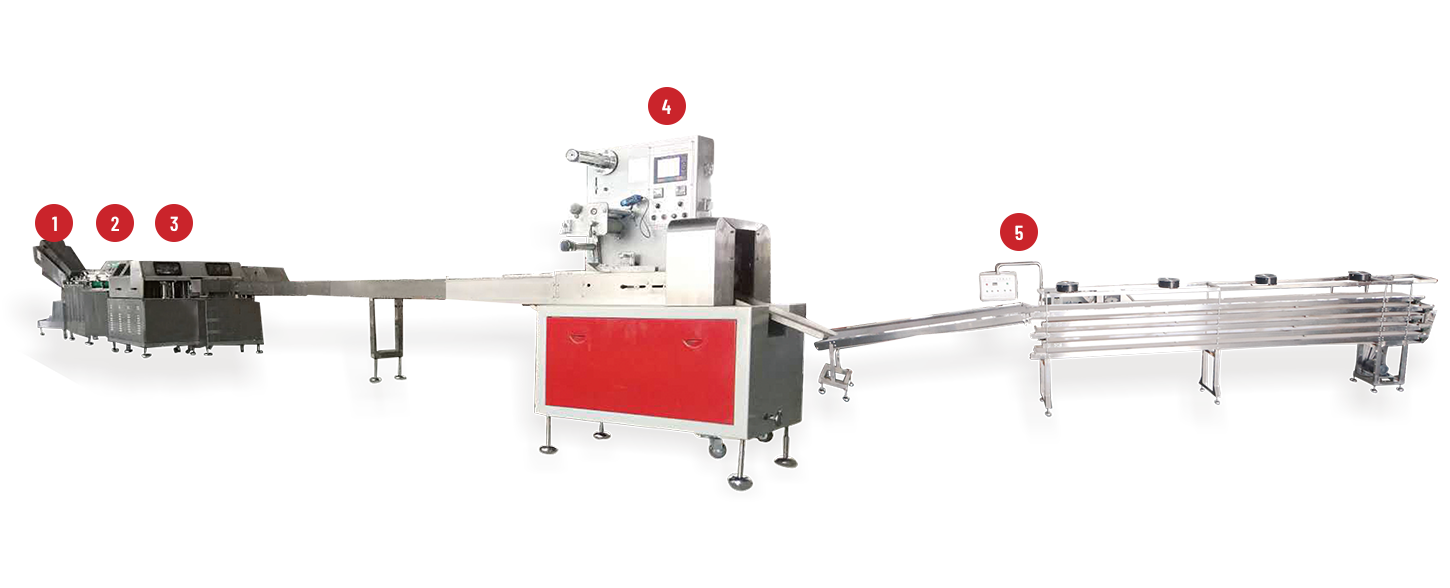
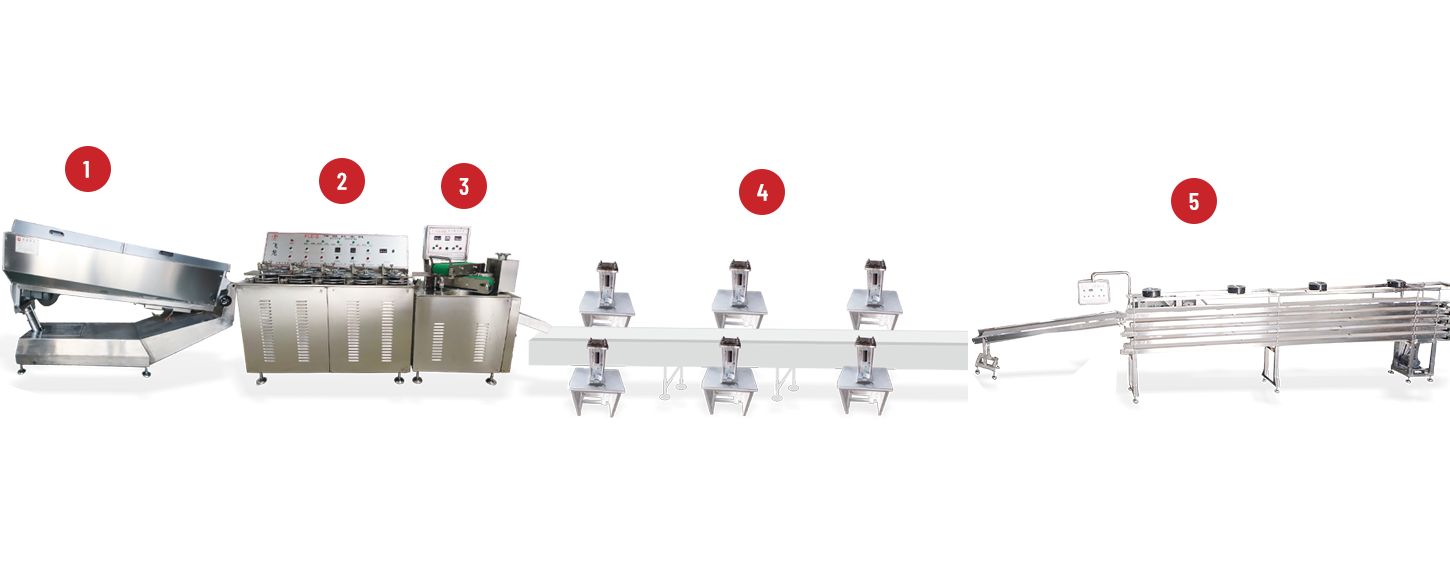
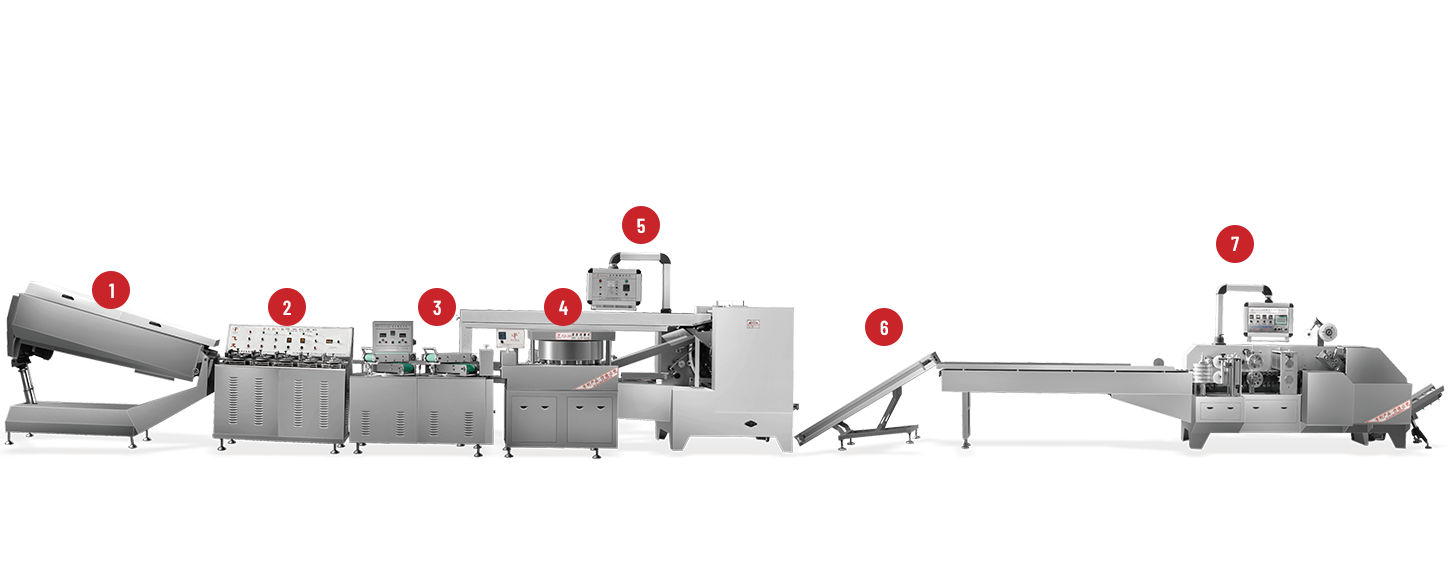
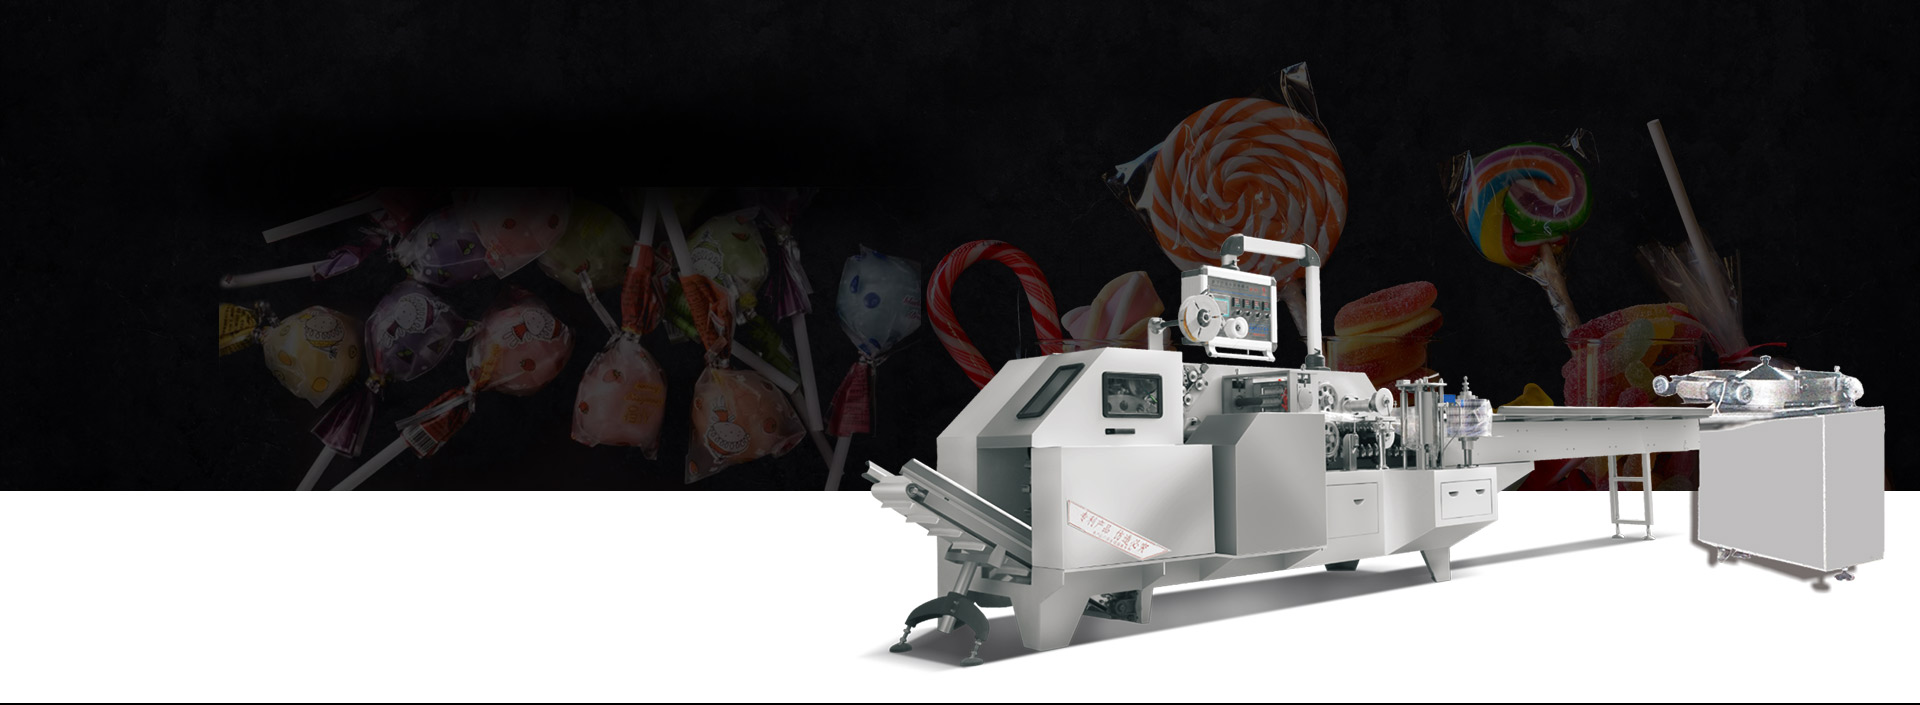

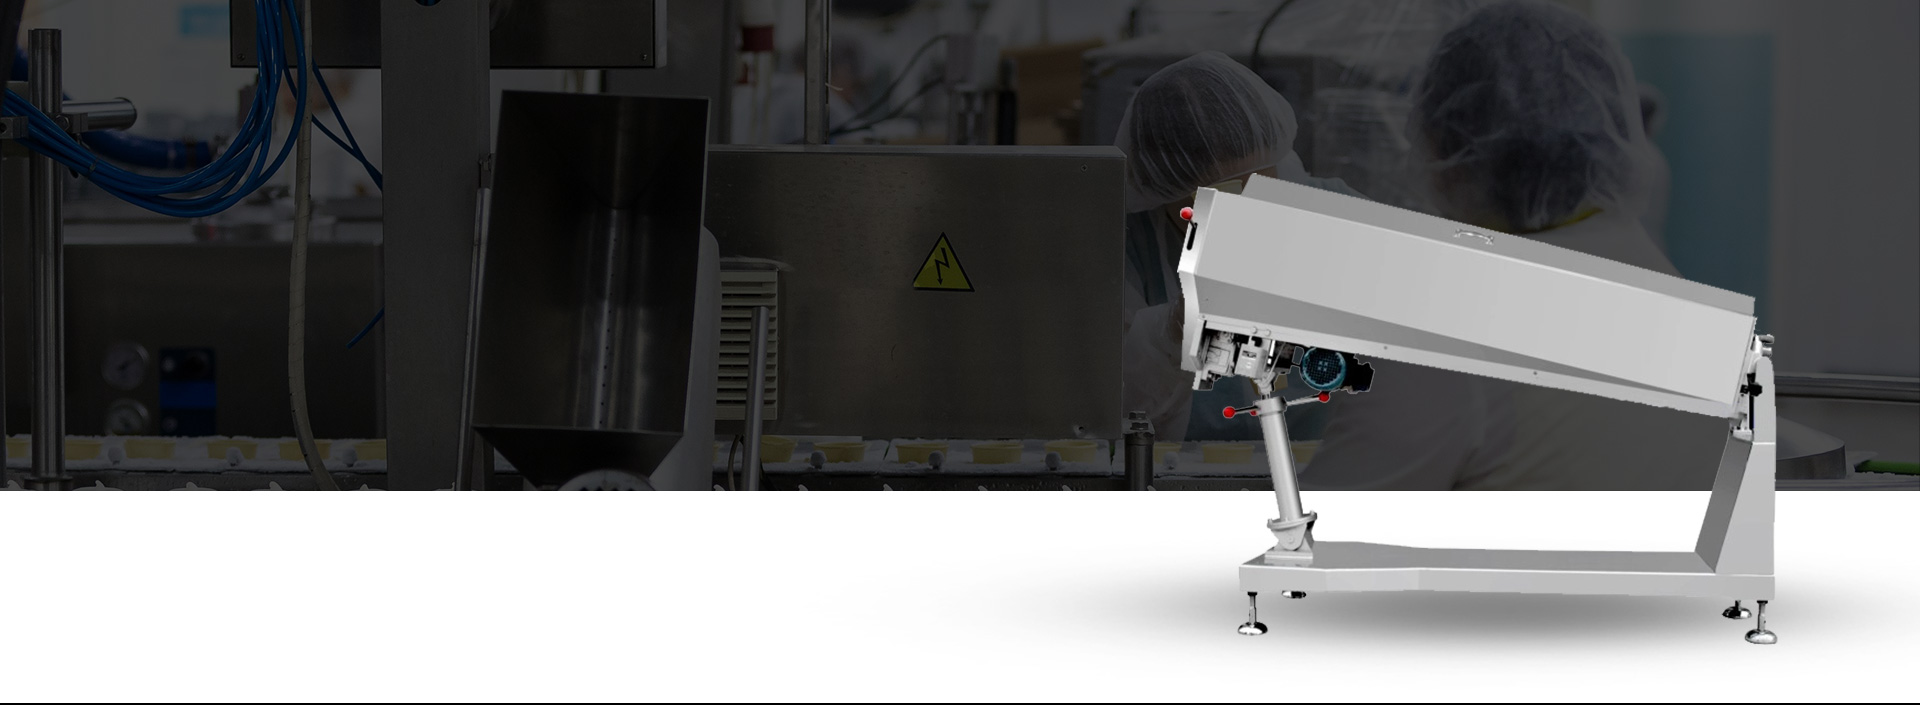
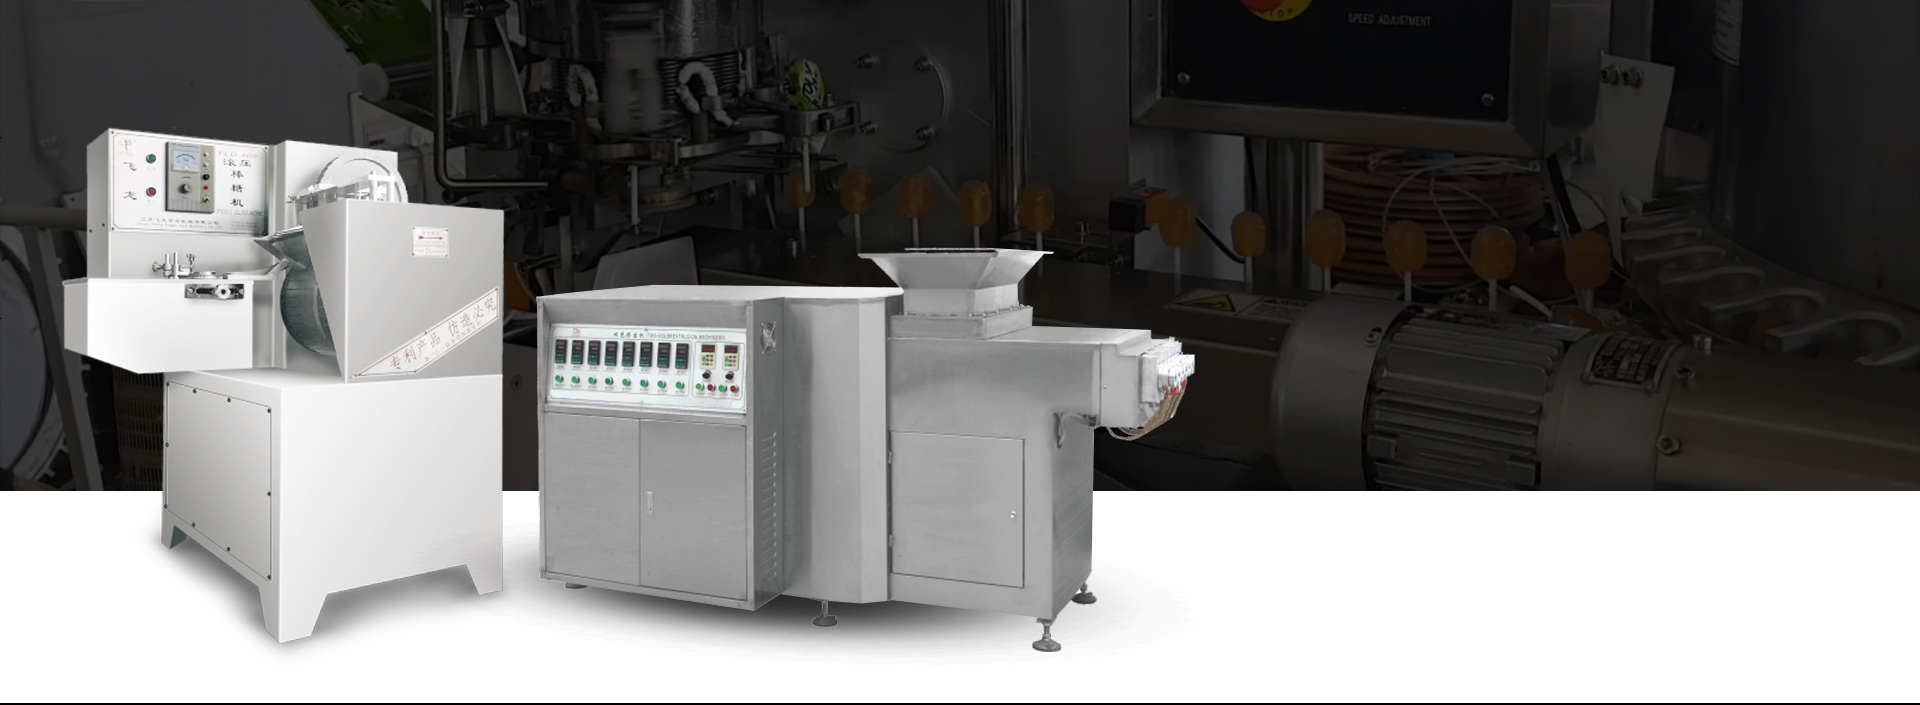
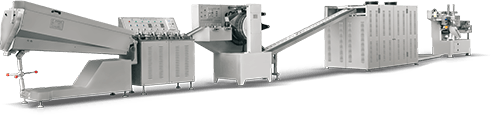
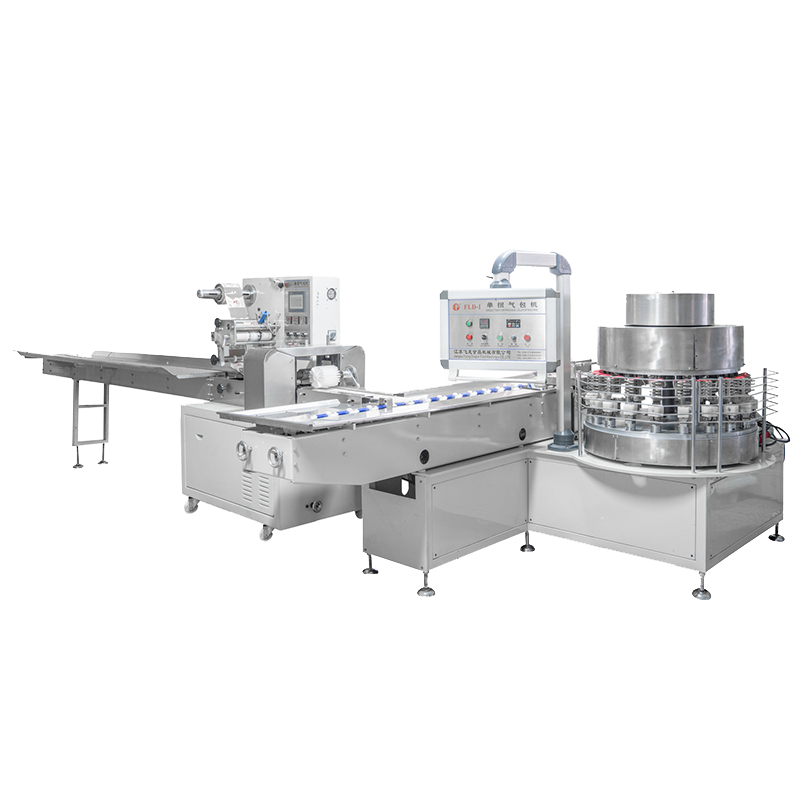
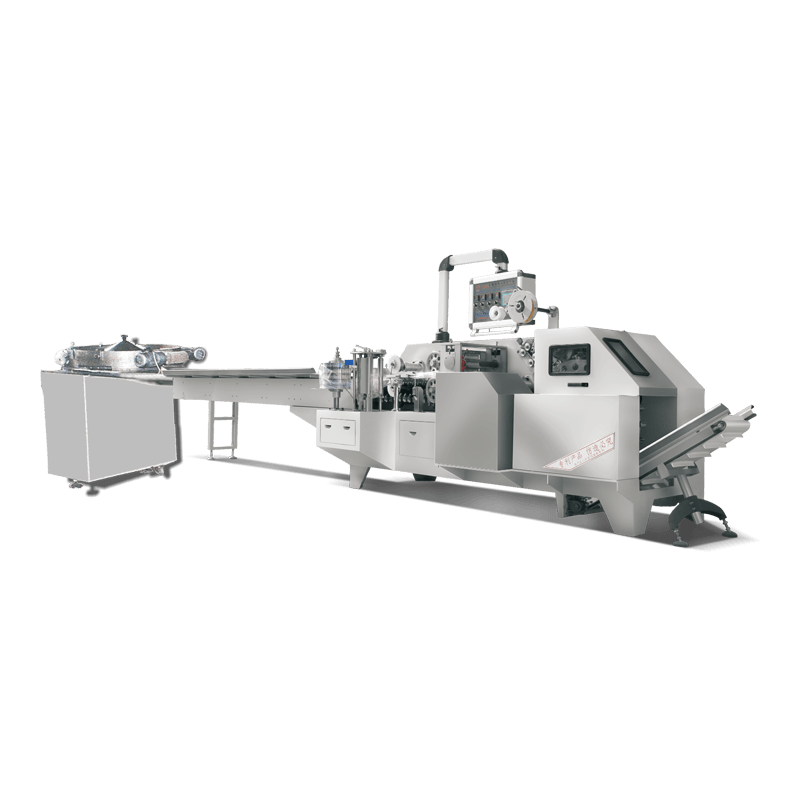
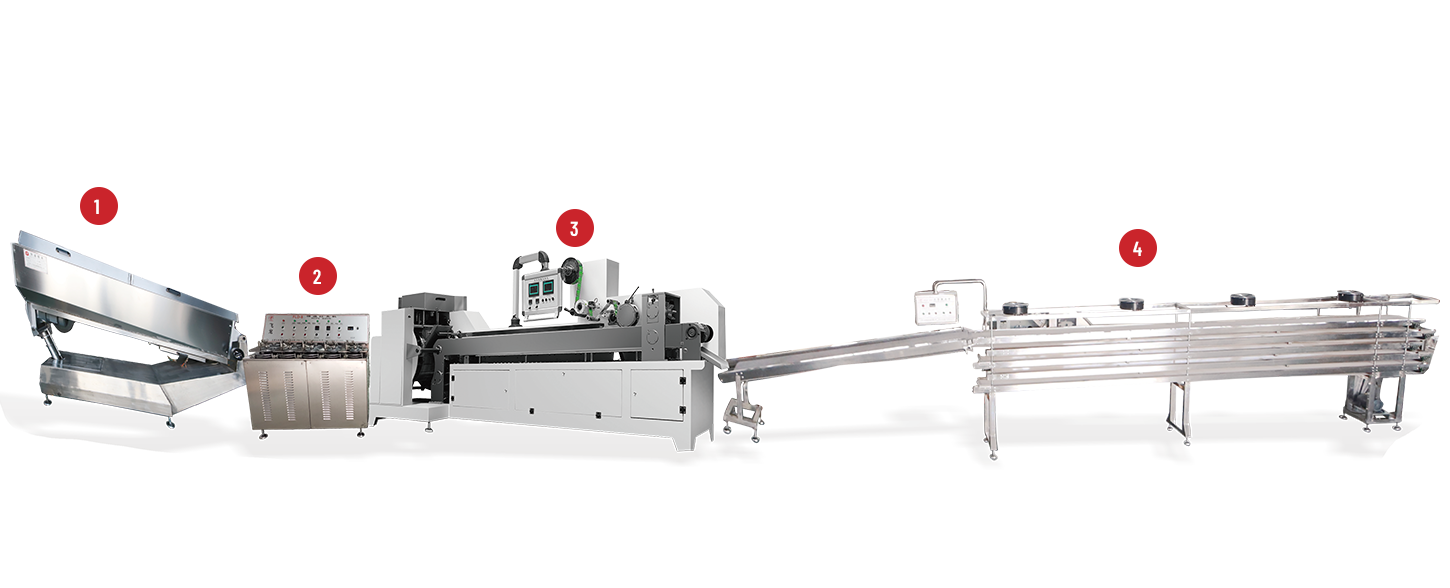
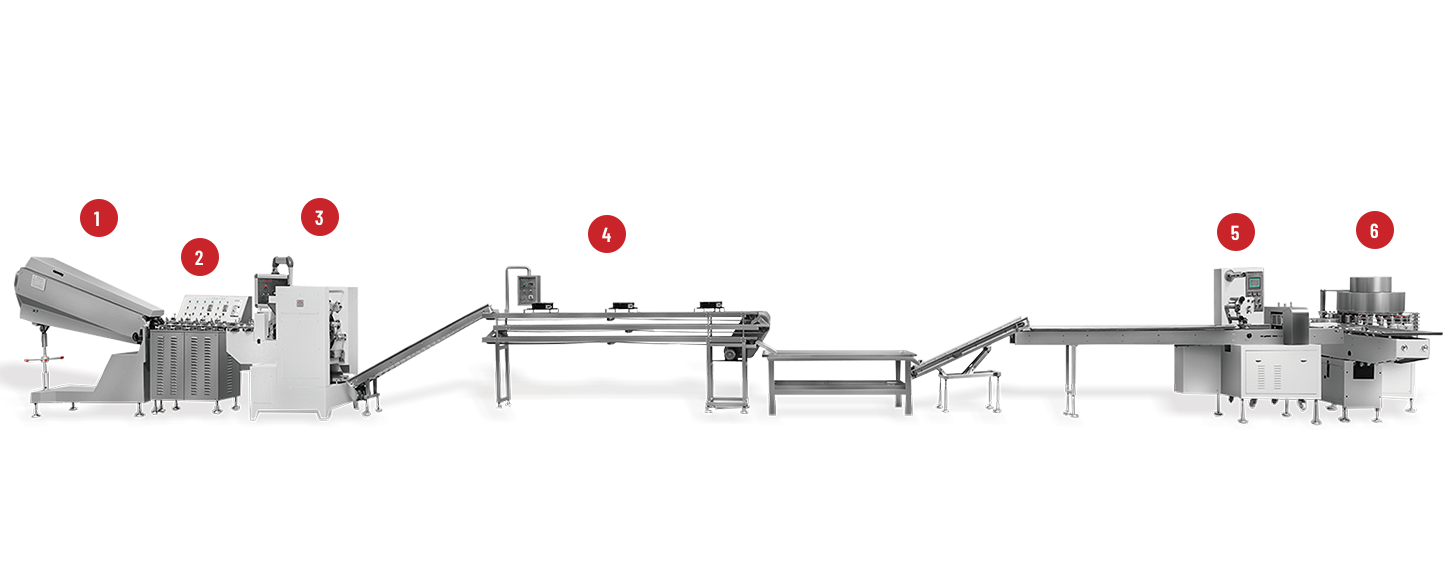
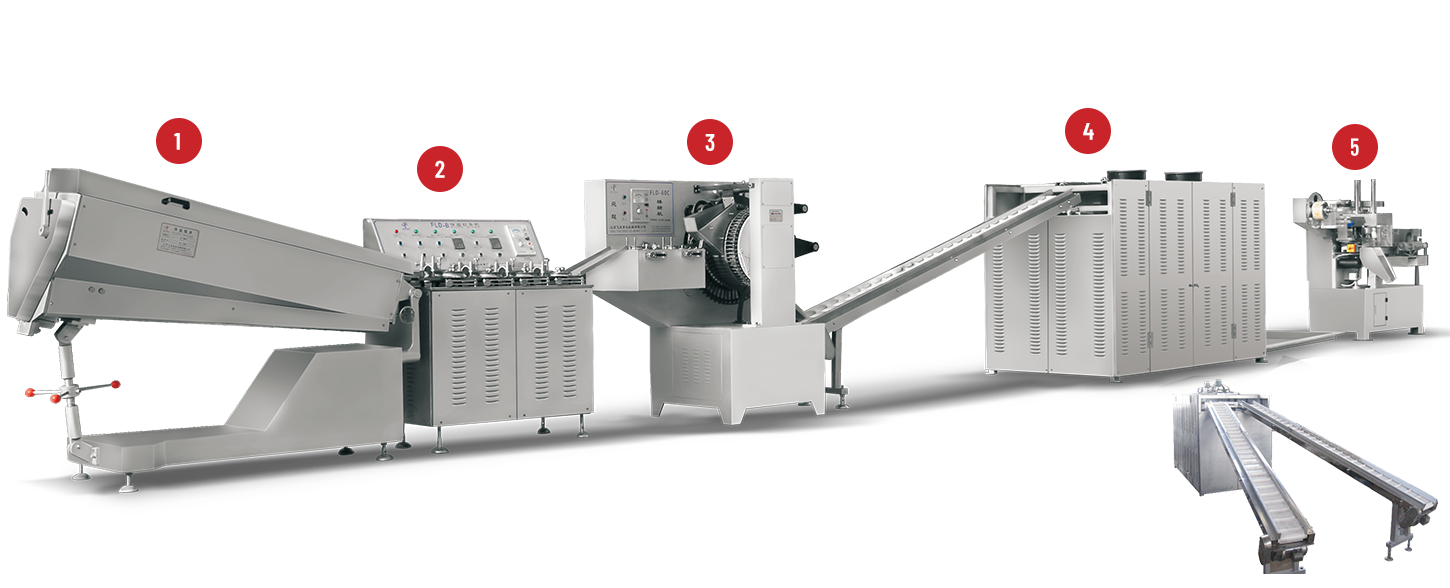
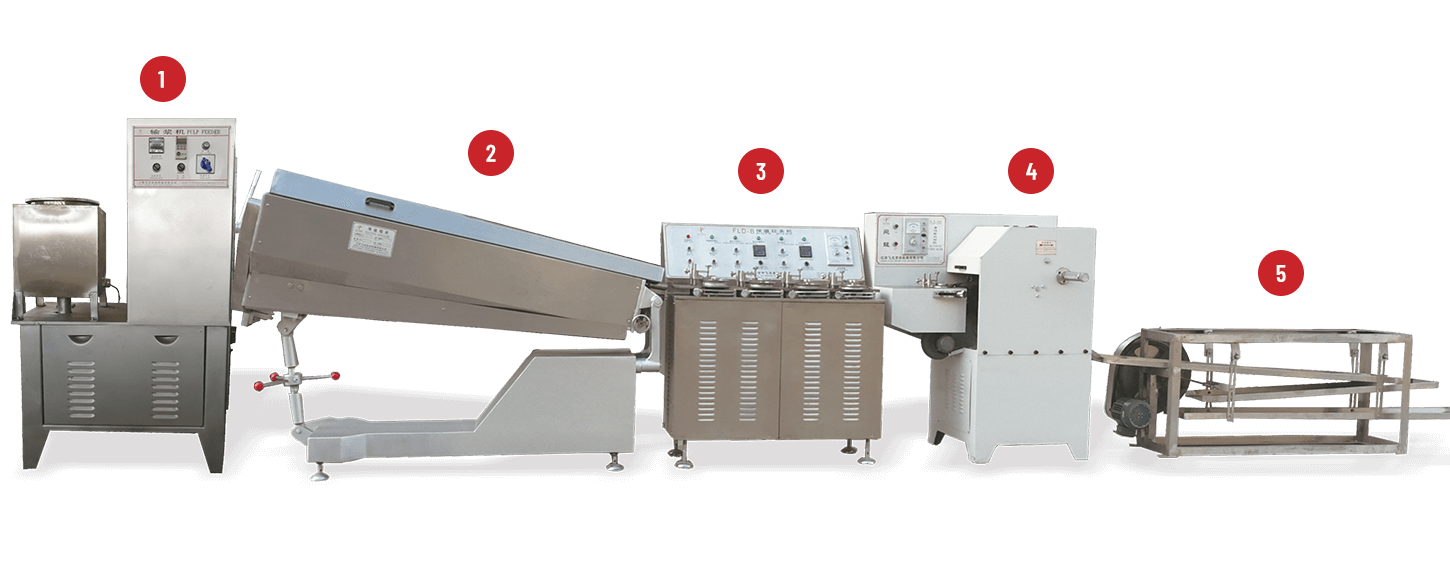
La production de canne à sucre dépend d'un contrôle constant de la consistance du mélange, de la température, de l'action de formage, de la vitesse de refroidissement et de la manipulation ultérieure. Lorsque l'un de ces éléments dérive, le résultat apparaît sous la forme de crochets irréguliers, de longueurs inégales, de rayures cassées, de surfaces collantes ou de morceaux fissurés. Reconnaître l'origine de chaque défaut et appliquer des contrôles de routine avant et pendant le cycle réduit les rebuts et maintient les cannes finies dans l'apparence et la résistance prévues. Un Ligne de production de canne à sucre qui relie les étapes de formage, de refroidissement et de transfert dans des paramètres cohérents, fournit donc un cadre dans lequel bon nombre de ces problèmes peuvent être maîtrisés.
Origines des défauts de fabrication récurrents
Variation de la masse des bonbons et des conditions de traitement
Les différences de teneur en humidité, de température de cuisson ou de vitesse de refroidissement modifient la plasticité du bonbon au moment où il atteint les outils de formage. Un lot trop mou se déforme sous son propre poids ; celui qui est trop ferme résiste à la courbe prévue et peut se fissurer. Le respect d'une séquence de préparation fixe limite ces fluctuations d'un lot à l'autre.
Paramètres de la machine qui ne correspondent pas au produit
Les matrices de formage, les longueurs de coupe et les vitesses de bande qui restent à des valeurs adaptées à une taille ou une recette précédente produisent des cannes trop longues, trop courtes ou déformées. Des guides mal alignés ou des composants usés ajoutent une erreur géométrique supplémentaire. Les paramètres sont donc confirmés par rapport aux spécifications actuelles des bonbons avant le début de l'exécution et sont revérifiés après tout changement d'outil.
Flux interrompu entre les étapes
Les délais entre le formage et le refroidissement laissent les cannes molles exposées à l'air ambiant ou au contact les unes avec les autres, provoquant un aplatissement ou un collage. À l’inverse, les pièces d’emballage qui ne sont pas encore solidifiées risquent de se casser. Des vitesses coordonnées et une capacité de refroidissement adéquate maintiennent le produit en mouvement à un rythme adapté à sa fermeté changeante.
Formes irrégulières et dispersion dimensionnelle
Indicateurs typiques de difficulté de formage
Des crochets qui s'ouvrent trop larges ou se ferment trop étroitement, des longueurs qui varient d'une pièce à l'autre, des diamètres qui fluctuent le long de la canne et des courbes qui manquent de symétrie signalent tous que l'étape de formage ou de découpe ne maintient pas une géométrie stable.
Facteurs qui contribuent à la variation
Une pression ou une température de matrice incorrecte, un timing de coupure inexact, des bonbons qui ont refroidi de manière inégale avant le formage et une usure progressive des surfaces de formage modifient chacun le contour final. Les matériaux qui contiennent encore des bulles d'air ou des cristaux de sucre non dissous se comportent de manière incohérente sous les mêmes paramètres mécaniques.
Étapes qui rétablissent le contrôle dimensionnel
Les paramètres de formage et de découpe sont vérifiés au début de chaque quart de travail et après chaque changement de recette ou de format. Les outils et les surfaces de contact sont inspectés pour détecter toute usure, entaille ou accumulation de produit. La consistance des bonbons est contrôlée par de simples contrôles manuels ou instrumentaux, et les pièces finies sont échantillonnées à intervalles réguliers afin que la dérive soit détectée avant que de grandes quantités de produits hors dimension ne s'accumulent.
Rayures inégales et irrégularités de couleur
Apparition de défauts de rayures et de couleurs
Les rayures qui s'élargissent et se rétrécissent, les couleurs qui se fondent les unes dans les autres ou les motifs qui se tordent de manière irrégulière réduisent l'uniformité visuelle attendue de la canne finie. Les limites floues entre les couleurs adjacentes sont également visibles une fois le produit refroidi et emballé.
Influences sur la clarté des rayures
Les volumes relatifs et les températures des portions colorées doivent rester constants à leur entrée dans la zone de formage. Un mauvais alignement des guides d'alimentation ou des changements brusques de vitesse de corde modifient la position des couleurs. Un bonbon trop chaud au point de combinaison permet aux couleurs de migrer ; les bonbons trop froids peuvent se briser le long des interfaces de couleur.
Pratiques qui stabilisent l’apparence des motifs
Les portions colorées sont préparées et conservées dans les mêmes conditions d'un lot à l'autre. L’alignement de l’alimentation et les vitesses de formage sont verrouillés une fois le motif correct obtenu. Des échantillons de cannes sont examinés à intervalles rapprochés afin que tout écart par rapport à la norme puisse être corrigé par un ajustement mineur plutôt que par un tri ultérieur.
Collage, marques de surface et déformations indésirables
Raisons pour lesquelles Candy adhère aux surfaces de contact
Une température élevée au stade du formage ou du transfert laisse la surface collante. Le film de sucre résiduel sur les courroies ou les matrices augmente l'adhérence. Un refroidissement insuffisant avant le prochain point de contact permet aux pièces de coller les unes aux autres ou au convoyeur.
Sources d'irrégularités de surface
Les bonbons inhomogènes, les surfaces de contact rugueuses ou sales et les changements brusques de direction alors que le produit est encore en plastique laissent tous des impressions ou des aspérités. Une fois le bonbon pris, ces marques restent visibles.
Mesures limitant le collage et la distorsion
Les températures de processus et les temps de refroidissement sont maintenus dans la plage établie pour la recette. Les surfaces de contact sont maintenues propres et exemptes de résidus accumulés. Le transfert vers l'emballage n'a lieu qu'une fois que les cannes ont atteint une fermeté qui résiste à la déformation dans des conditions normales de manipulation.
Rupture pendant le refroidissement et la manipulation ultérieure
Conditions favorisant la fissuration ou la fracture
Une formulation fragile à froid, un refroidissement rapide ou irrégulier qui crée des contraintes internes, des sections transversales minces et des impacts brusques aux points de transfert augmentent chacun le risque de bris de pièces.
Influence de l'uniformité du refroidissement sur la résistance mécanique
Un refroidissement trop rapide à l'extérieur alors que le noyau reste mou crée des contraintes qui se manifestent ensuite sous forme de fissures. Un refroidissement incomplet laisse les bonbons vulnérables à la flexion ou à l'écrasement dans la machine d'emballage. Le profil de refroidissement requis est donc adapté à la recette spécifique et à la taille des pièces.
Réduction des dommages mécaniques après formage
Les transitions du convoyeur, les hauteurs de chute et les points d'alimentation des emballages sont examinés pour détecter les endroits où les cannes heurtent des surfaces dures ou entre elles. Les vitesses des sections de refroidissement et d'emballage sont équilibrées afin que le produit ne s'accumule pas ou ne s'accélère pas soudainement. Les méthodes de manipulation restent adaptées à la fermeté du bonbon fini.
Contribution de la maintenance systématique à la prévention des défauts
Inspection des éléments de formage, de découpe et de convoyage
L'alignement des guides, l'état des arêtes de coupe, la tension des courroies et la sécurité des fixations sont vérifiés à intervalles prévus. Les composants qui entrent en contact avec le bonbon sont examinés pour détecter les profils d'usure qui pourraient marquer ou déformer le produit.
Des routines de nettoyage qui protègent à la fois l’hygiène et la fonctionnalité
Les résidus de sucre laissés sur les surfaces attirent l'humidité et créent des taches collantes qui provoquent ensuite des collages ou des défauts de surface. Le nettoyage suit les instructions du matériel et les règles d'hygiène applicables à l'installation, garantissant que les zones en contact avec les aliments restent exemptes d'accumulations sans endommager les joints ou les finitions.
Utilisation d'enregistrements pour retracer les défauts répétés
Les notes sur le type de défaut, l'heure d'apparition, les réglages de la machine et les actions de maintenance récentes révèlent si un problème est lié au matériau, au processus, à l'équipement ou à la manutention. Les tendances qui réapparaissent après le même ajustement ou lors du même changement d’équipe indiquent une cause profonde qui peut être traitée de manière permanente plutôt que corrigée à plusieurs reprises.
Un soutien apporté par un dispositif de production cohérent
Équipement de formage adapté à la géométrie prévue de la canne
Les profils de filière, les mécanismes de formation de crochets et les systèmes de découpe doivent être capables de produire la longueur, le diamètre et la courbe requis. Les équipements dimensionnés ou usinés pour une gamme de produits différente généreront des défauts dimensionnels persistants, quel que soit le soin apporté par l'opérateur.
Équilibre des capacités entre le formage, le refroidissement et l'emballage
Lorsque chaque étage peut accepter la sortie de l'étage précédent dans des conditions normales, les files d'attente de produits mous et les intervalles de temps d'inactivité sont tous deux réduits. Les dommages de manutention résultant d'une accumulation forcée ou d'un transfert précipité sont ainsi limités.
Caractéristiques de conception qui facilitent le nettoyage et l'entretien
Des surfaces de contact accessibles, des pièces d'usure clairement identifiées et une documentation technique complète réduisent le temps nécessaire à l'assainissement et au remplacement des composants usés. Un approvisionnement fiable en pièces de rechange et des directives de maintenance claires réduisent encore davantage la probabilité qu'un entretien différé devienne une source de défauts récurrents.
Aperçu des défauts fréquents, origines et actions préventives
| Défaut constaté | Facteurs contributifs typiques | Objectif préventif |
|---|---|---|
| Forme ou longueur irrégulière | Paramètres de formage incorrects, outils usés, fermeté variable des bonbons | Vérifications des réglages avant exécution, inspection des outils, contrôle de la cohérence |
| Rayures inégales ou floues | Alimentations colorées incohérentes, désalignement, dérive de température | Préparation des couleurs standardisée, alignement verrouillé, échantillonnage fréquent |
| Coller aux ceintures ou aux matrices | Température de surface élevée, résidus de sucre, refroidissement insuffisant | Contrôle de la température, nettoyage programmé, temps de refroidissement adéquat |
| Marques ou déformations de surface | Surfaces de contact rugueuses, manipulation alors qu'il est encore en plastique | Surfaces propres et lisses, transfert uniquement après raffermissement |
| Fissuration ou casse | Refroidissement irrégulier, impact aux transferts, formulation fragile | Profil de refroidissement uniforme, points de transfert fluides, manipulation adaptée |
| Défauts récurrents après correction | Ajustements non enregistrés, maintenance différée | Enregistrement systématique, inspection et nettoyage planifiés |
Lier le contrôle des processus et le choix des équipements à un rendement stable
La plupart des défauts de la canne en bonbon proviennent d'une dérive de l'état du matériau, de réglages de la machine qui ne correspondent plus au produit, d'un refroidissement inadéquat ou d'une manipulation effectuée avant que le bonbon ne se soit affermi. La vérification de routine des réglages, les séquences de fonctionnement standardisées et la maintenance planifiée réduisent la fréquence de ces défauts. Machines Cie., Ltd de nourriture de dragon volant de Jiangsu. fournit des équipements de formage, de refroidissement et connexes pour la fabrication de cannes à sucre. L'examen des configurations de ligne disponibles, des options d'outillage, de l'accessibilité pour le nettoyage et de la maintenance par rapport aux dimensions de canne et au volume de sortie requis permet de sélectionner un arrangement qui prend en charge une production cohérente et contrôlable.
 +86-(0)515-8465666
 +86-(0)515-85566996
 +86-138 1559 9708
 flyloong@flyloongcn.com

 Accueil
