
 Français
 English
 中文简体
 русский
 Français
 Español
 عربى
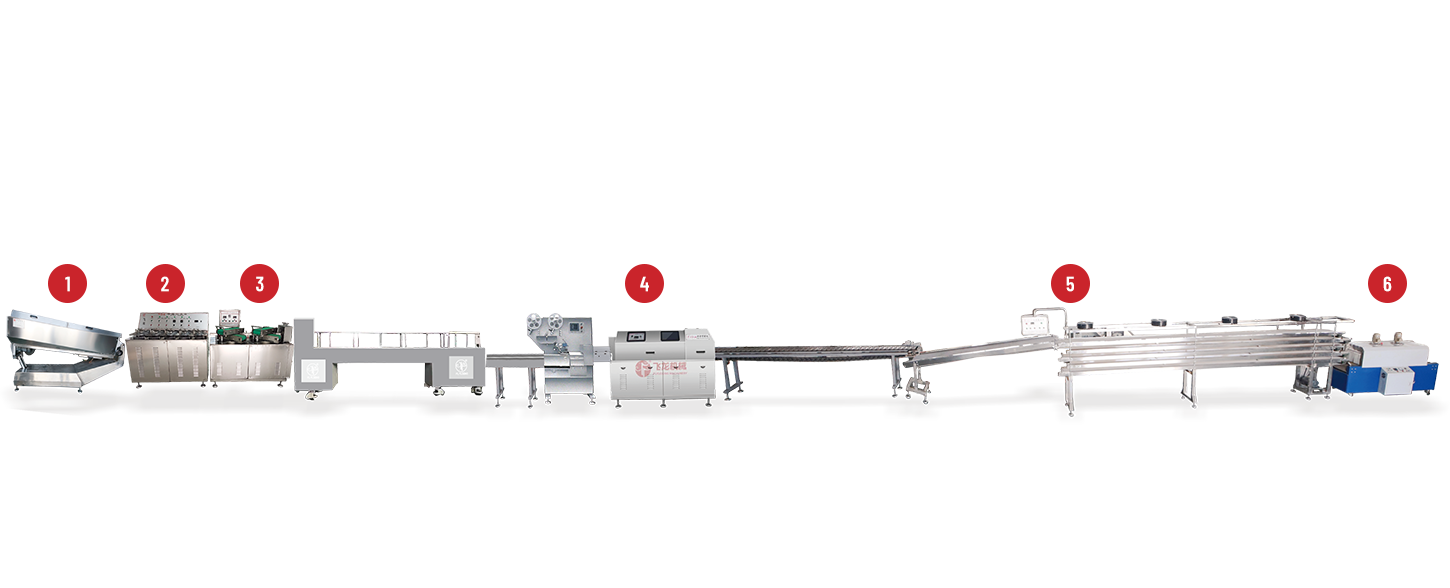
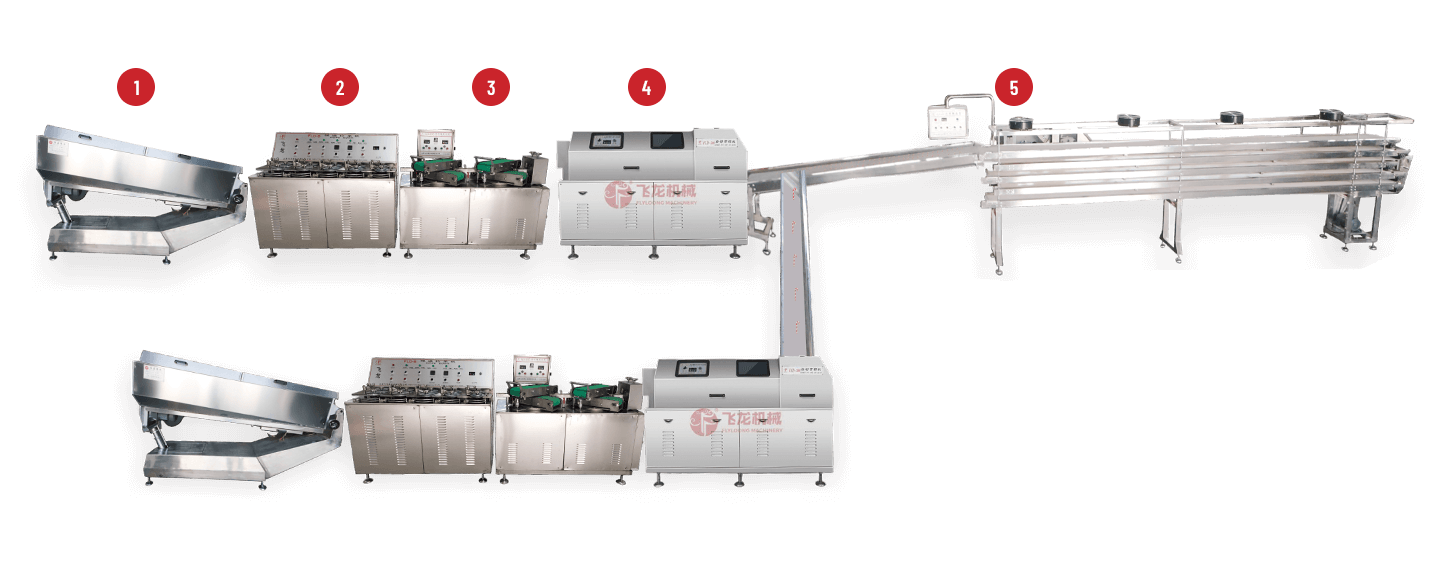
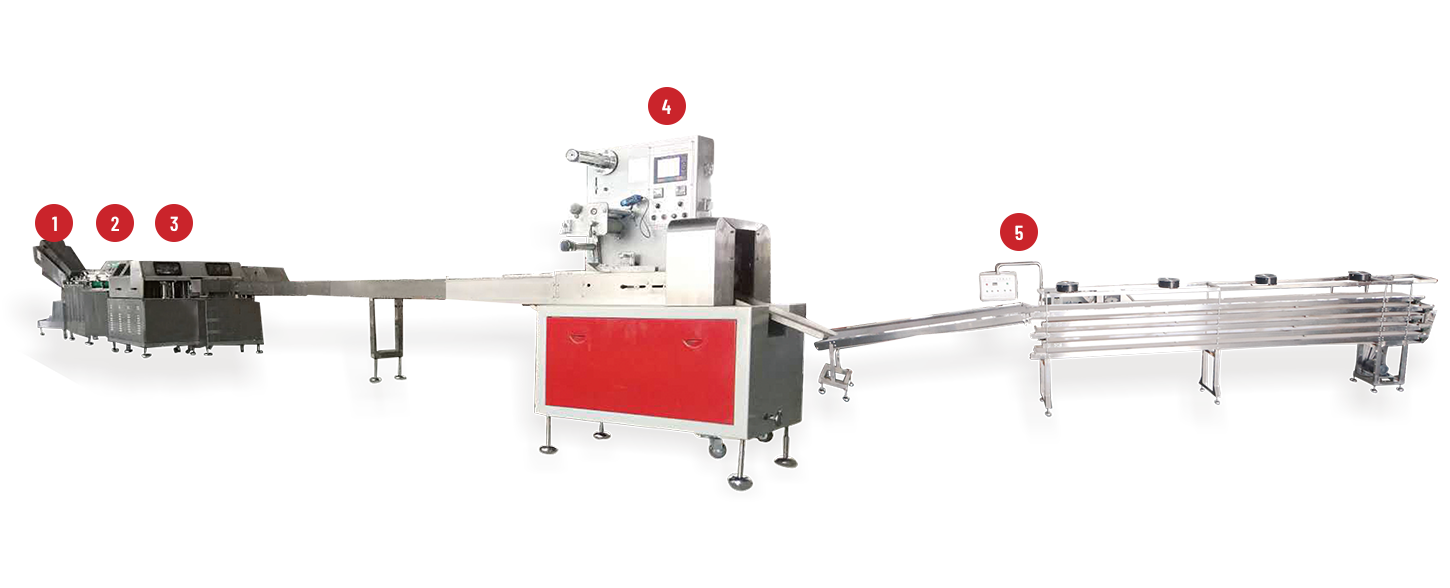
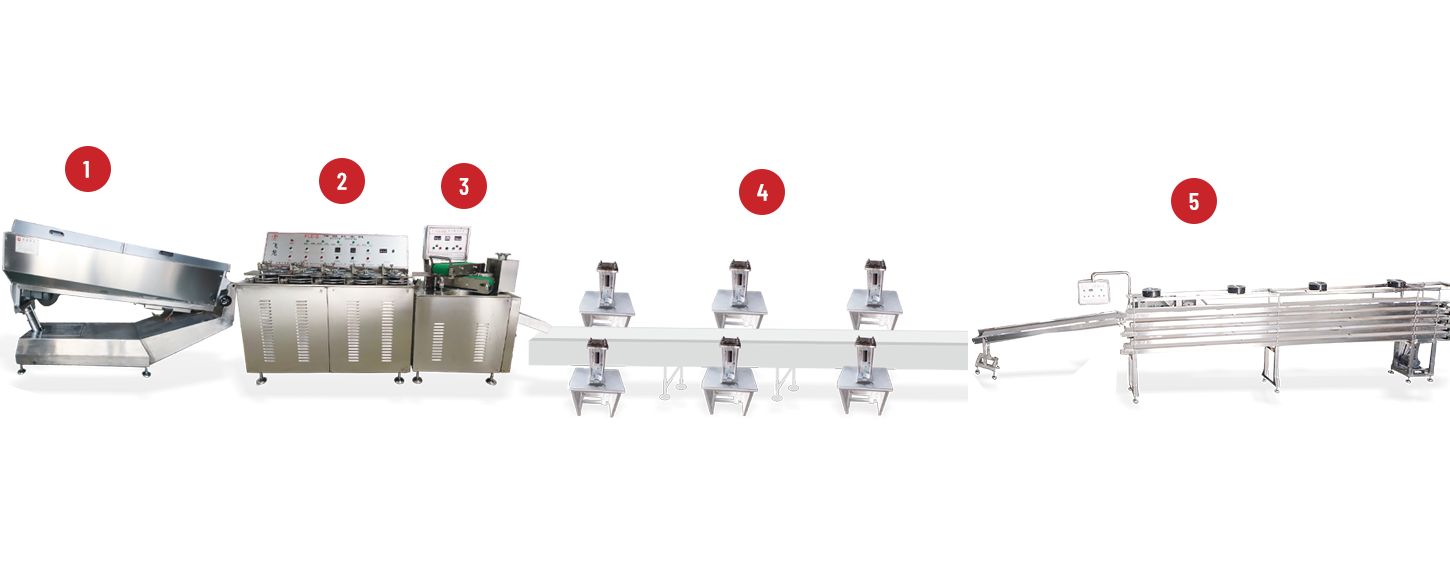
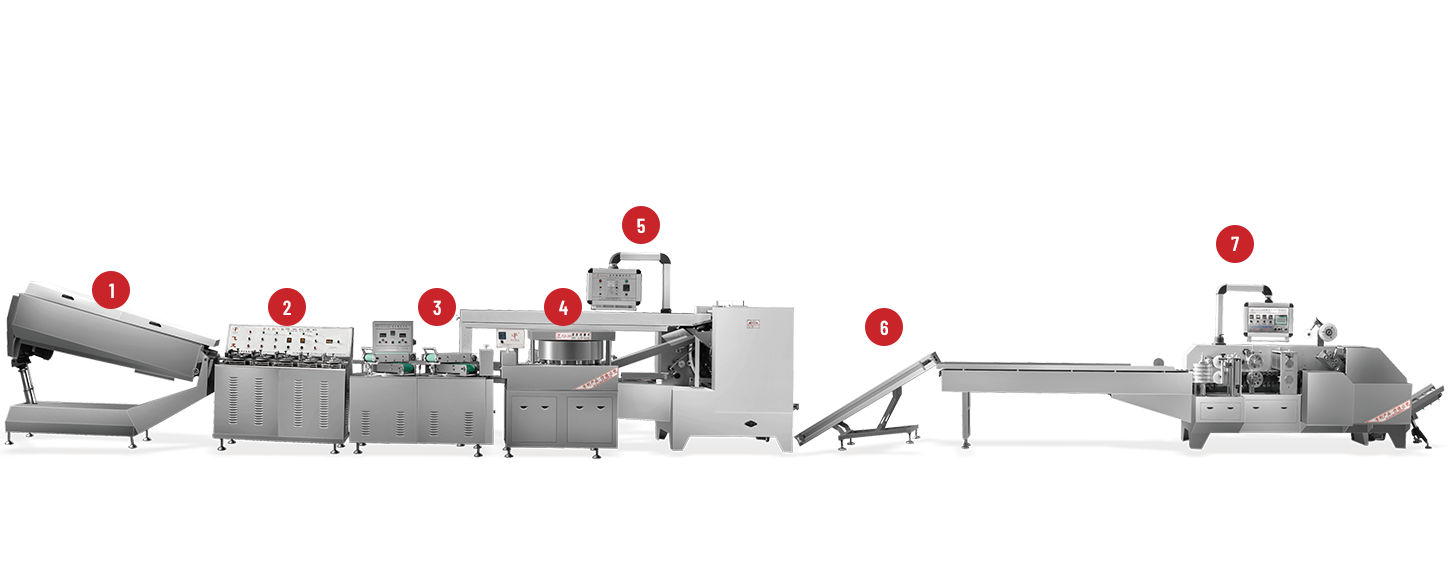
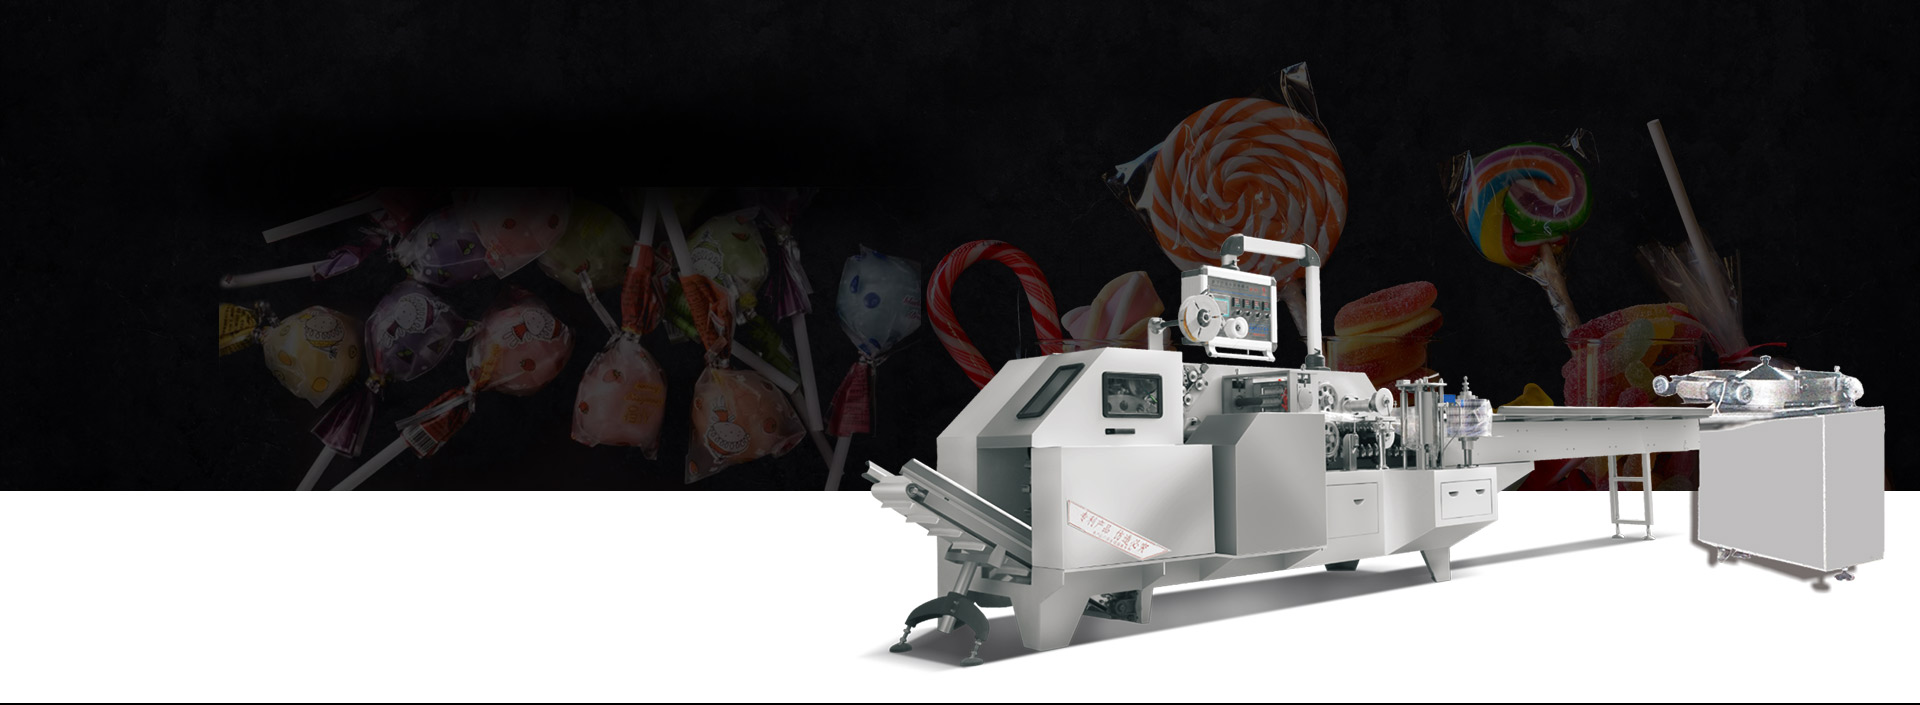

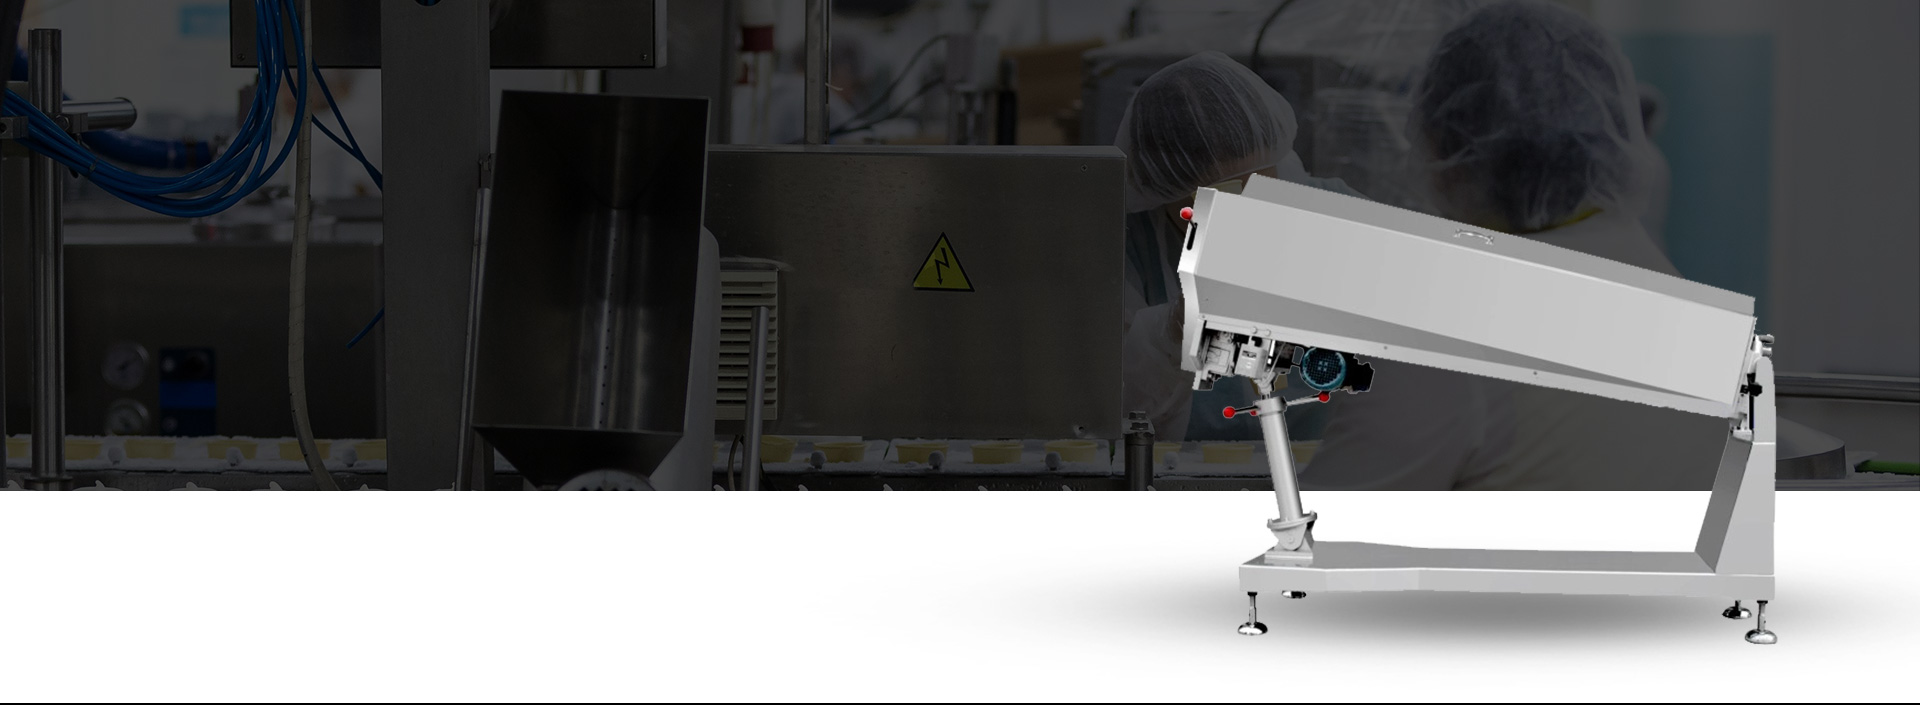
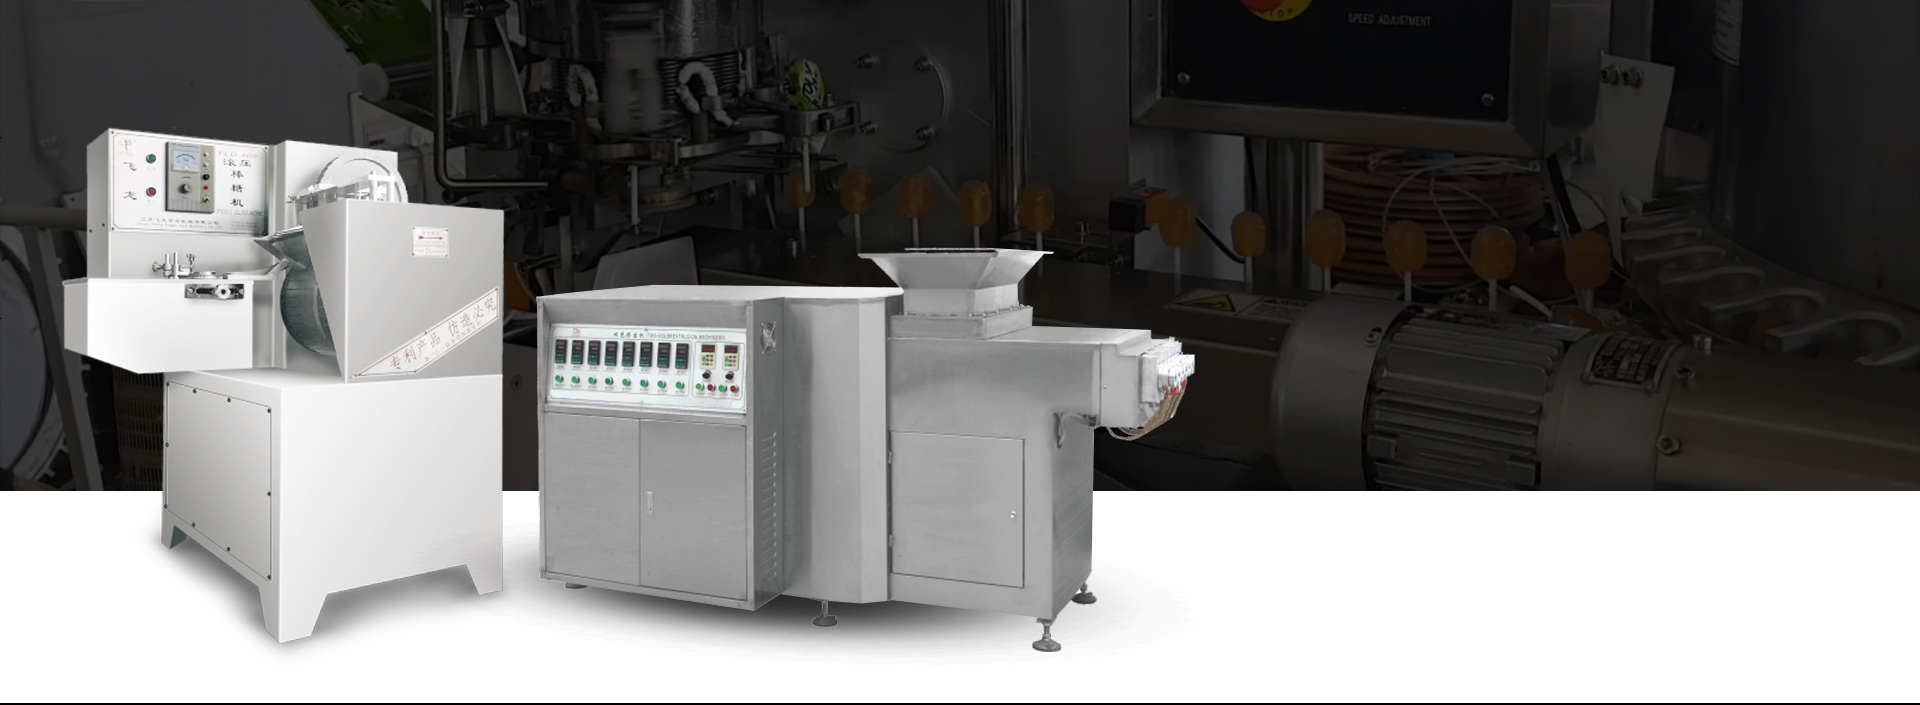
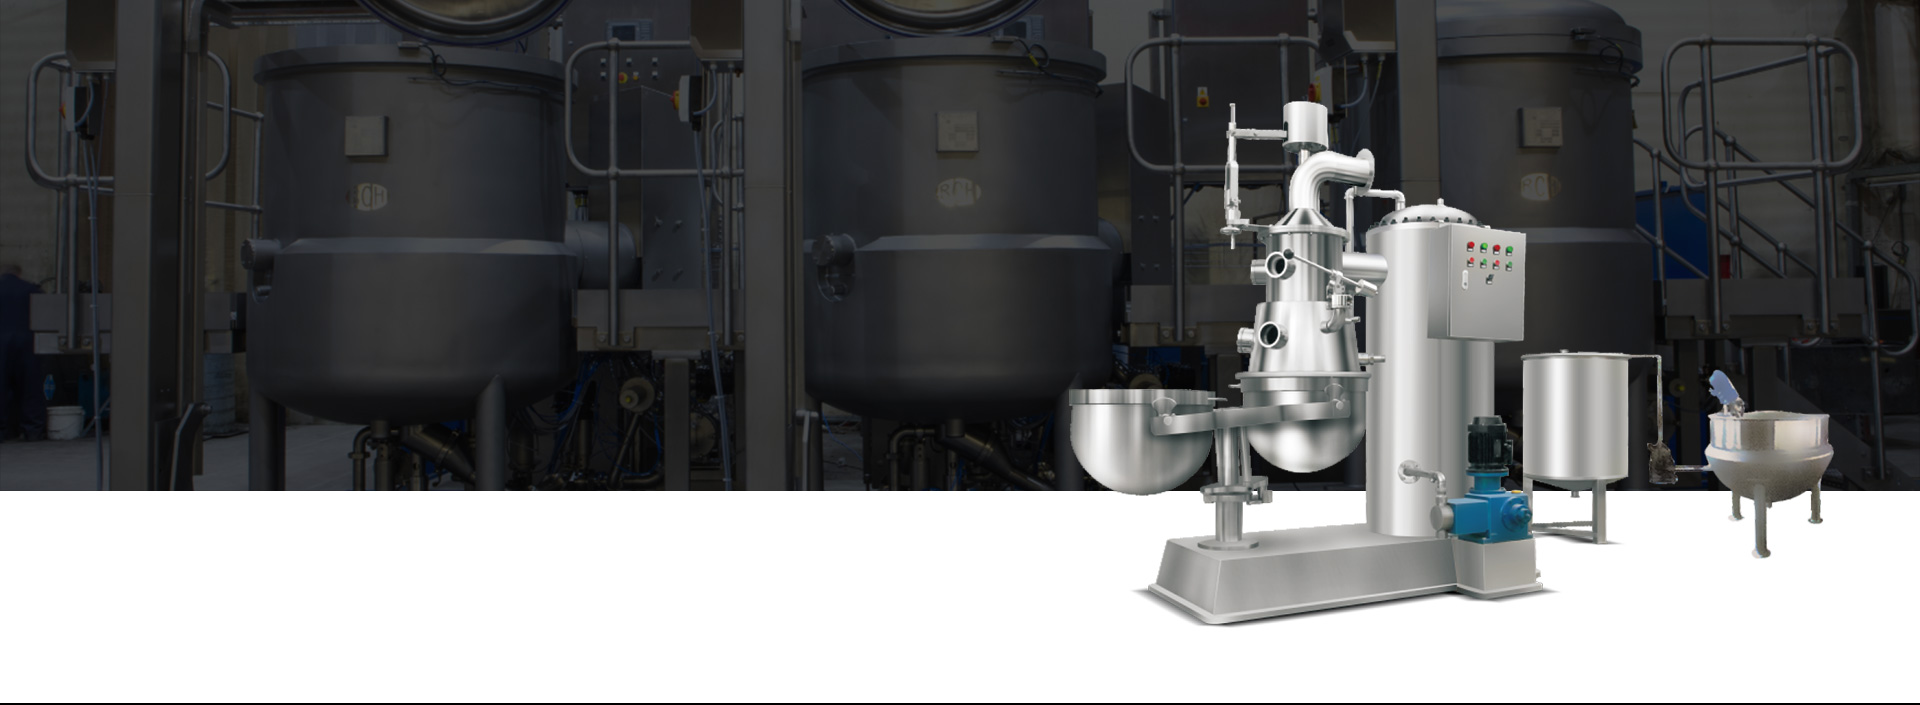
La confiserie commerciale dépend de morceaux qui ont le même aspect et le même poids du début à la fin. Lorsque la forme, la taille ou l'état de surface dérivent, les lignes de conditionnement se bloquent, la présentation au détail en souffre et les attentes des clients sont plus difficiles à satisfaire. Les remplissages incomplets, les collages, les déformations et les différences d'un lot à l'autre proviennent généralement de plusieurs sources : l'état de la masse de bonbons, l'état des outils de formage, la stabilité des réglages de la machine et la façon dont les pièces sont manipulées après leur sortie du moule. Équipement professionnel de fabrication de bonbons ne prend en charge une production cohérente que lorsque ces facteurs sont contrôlés ensemble plutôt que traités isolément.
Ce que signifie la cohérence sur le site de production
Géométrie reproductible d’une pièce à l’autre
La forme et les dimensions doivent rester à l’intérieur de la bande de tolérance définie pour le produit. Les pièces trop longues, trop épaisses ou de forme inégale peuvent ne pas convenir aux plateaux, aux emballages ou aux équipements d'emballage automatisés. La définition écrite d’une variation acceptable donne aux opérateurs et au personnel qualité une référence commune lorsqu’ils décident si une analyse est toujours conforme aux spécifications.
Poids stable et répartition uniforme des matériaux
La variation de poids est souvent due à une distribution inégale de la masse dans la zone de formage. Certaines cavités reçoivent moins de matière que d'autres ; les pièces résultantes échouent aux contrôles de poids même lorsque le contour semble acceptable. L'échantillonnage selon des critères convenus (poids, contour et remplissage) détecte cette classe de défauts avant que de grandes quantités ne s'accumulent.
Qualité de surface ainsi que taille et poids
Les aspérités, les marques de collage, les fines fissures et les sections pliées affectent l'apparence même lorsque les dimensions sont correctes. Le contrôle de surface est donc effectué avec la même régularité que le contrôle dimensionnel, afin que les défauts visuels ne soient pas découverts uniquement au moment de l'emballage.
Causes fréquentes de variation dans les bonbons formés
Changements dans l'état de la masse de bonbons
La température, la viscosité, l'humidité résiduelle et l'équilibre des ingrédients modifient tous la façon dont la masse s'écoule dans l'outil et comment elle se libère ensuite. Une formulation qui se forme proprement avec une consistance donnée peut filer, se vider ou coller lorsque cette consistance dérive. Les conditions de préparation et de conservation sont maintenues dans la fourchette établie pour le produit ; les nouveaux paramètres sont prouvés par essais plutôt que appliqués par hypothèse à chaque recette.
Outillage usé, endommagé ou mal adapté
Les cavités avec des bords usés, des surfaces rayées ou des éléments d'éjection endommagés ne produisent plus le contour prévu ou une libération nette. Un outil conçu pour une géométrie de pièce différente ne conviendra pas soudainement à une nouvelle conception. Une inspection régulière et une sélection correcte des outils maintiennent la surface de formage dans un état qui correspond au dessin du produit.
Fourniture irrégulière de matériaux à la zone de formage
Lorsque l'alimentation en masse pulse, est pauvre ou arrive hors du temps avec le cycle de formage, les cavités se remplissent de manière incomplète ou inégale. La dispersion du poids et les remplissages courts apparaissent avant les autres défauts. La vérification du chemin d'alimentation et de son timing est une étape initiale recommandée avant que les opérateurs ne modifient les pressions ou les vitesses de formage.
Paramètres non enregistrés et habitudes différentes des opérateurs
Si une équipe modifie une vitesse ou un timing et n'enregistre pas le changement, l'équipe suivante hérite d'un processus différent. Les petites différences s’accumulent en variations visibles. Les paramètres approuvés, notés et utilisés comme point de départ pour chaque exécution, réduisent cette source d'incohérence.
Libération et manipulation après la formation de la forme
Une pièce peut sortir correctement de l'outil et être néanmoins déformée par un transfert brutal, une forte chute ou une manipulation alors qu'elle est encore molle. L'enquête sur les défauts inclut le cheminement depuis le moule jusqu'au point de collecte, et pas seulement l'action de formage elle-même.
Une séquence pratique pour accroître la cohérence
Préparation standardisée de la masse de bonbons
Les procédures de cuisson, de refroidissement, de maintien et de délivrance de la masse sont fixées pour chaque formulation. Les variables pertinentes sont surveillées et tout écart est noté. Les ajustements sont testés de manière contrôlée afin que la cause et l'effet restent clairs.
Inspection et entretien des outils de formage
Les surfaces de formage sont vérifiées à intervalles définis pour déceler les résidus, l'usure et les dommages. Les outils sont confirmés par rapport à la forme requise avant le début d'une campagne de production. Le nettoyage et l'inspection suivent les instructions du fabricant de l'équipement afin que les outils restent adaptés à la géométrie prévue.
Stabiliser la livraison du matériel
L'alimentation est observée tout au long du cycle. Le timing et l'état des composants d'alimentation sont examinés en fonction de la conception réelle de la machine. Les périodes maigres ou abondantes récurrentes sont retracées jusqu'à leur source avant que d'autres paramètres ne soient modifiés.
Contrôle des paramètres de la machine
Chaque produit dispose d'un ensemble documenté de vitesses, de timings et de tout écart ou pression réglable. Lors du dépannage, une variable est modifiée au moment où cela est possible, et le résultat est jugé sur des échantillons mesurés plutôt que sur un bref coup d'œil au débit.
Inspection programmée des pièces finies
La forme, les dimensions, le poids et les défauts visibles sont vérifiés à une fréquence adaptée à la longueur du parcours et au risque de dérive. Les résultats sont enregistrés de manière à faire apparaître des tendances : usure progressive, décalage après un arrêt de nettoyage ou différence entre les lots de masse.
Examen de la libération et du transfert
Les pièces sont examinées immédiatement après leur éjection pour déceler des marques de collage ou de déformation. Le transfert, la collecte et toute étape de refroidissement précoce sont vérifiés pour voir s'ils ajoutent des dommages. Les corrections sont coordonnées entre le formage et la manutention au lieu d'être limitées à une seule station.
Réponse structurée aux défauts typiques
Pièces incomplètes ou inégales
L'approvisionnement en matériaux, l'état des outils et les paramètres de la machine concernés sont successivement examinés. Les pièces concernées sont comparées à l'échantillon approuvé. Que le défaut soit continu ou intermittent, cela indique une erreur de processus constante ou un problème d'alimentation cyclique ou d'outillage.
Coller sur la surface de formage
L'état du matériau, l'état de la surface de l'outil et la séquence de libération sont examinés. Le nettoyage et tout agent de démoulage approuvé suivent les instructions du fabricant et sont confirmés comme étant adaptés à la formulation. Les modifications qui ne sont pas prises en charge par la recette ou les instructions de la machine sont évitées.
Déformation après formage
Le moment du relâchement, la trajectoire mécanique depuis l'outil et la manipulation ultérieure sont vérifiés. Les défauts qui apparaissent seulement après la décharge sont séparés de ceux déjà présents dans la cavité, de sorte que les efforts soient dirigés vers le bon stade.
Variation entre les lots
Les enregistrements de préparation, l'état des outils au début de chaque lot, les réglages en vigueur et les procédures utilisées par les différents opérateurs sont comparés. Les données d'inspection montrent quelles variables ont bougé et dans quelle mesure, ce qui réduit la recherche de la cause.
Comment la conception des équipements soutient un processus stable
Alignement des outils avec la géométrie prévue
L'agencement de formage doit être capable de produire le contour et l'épaisseur requis. Confirmer cette capacité avant le début de la production régulière évite une longue série de produits non conformes. Les discussions sur l'outillage et, si possible, les essais avec la masse réelle fournissent des preuves plus claires que les seuls dessins.
Répétabilité grâce à la procédure et à l'inspection
Des étapes de fonctionnement claires, des réglages écrits et des contrôles de routine sur les outils et les produits réduisent la dispersion évitable. Lorsque la machine offre des fonctionnalités de réglage et de surveillance, ces fonctionnalités sont utilisées dans les limites décrites dans le manuel et ne remplacent pas une procédure disciplinée.
Évaluation conjointe de l'aliment, de la forme et du rejet
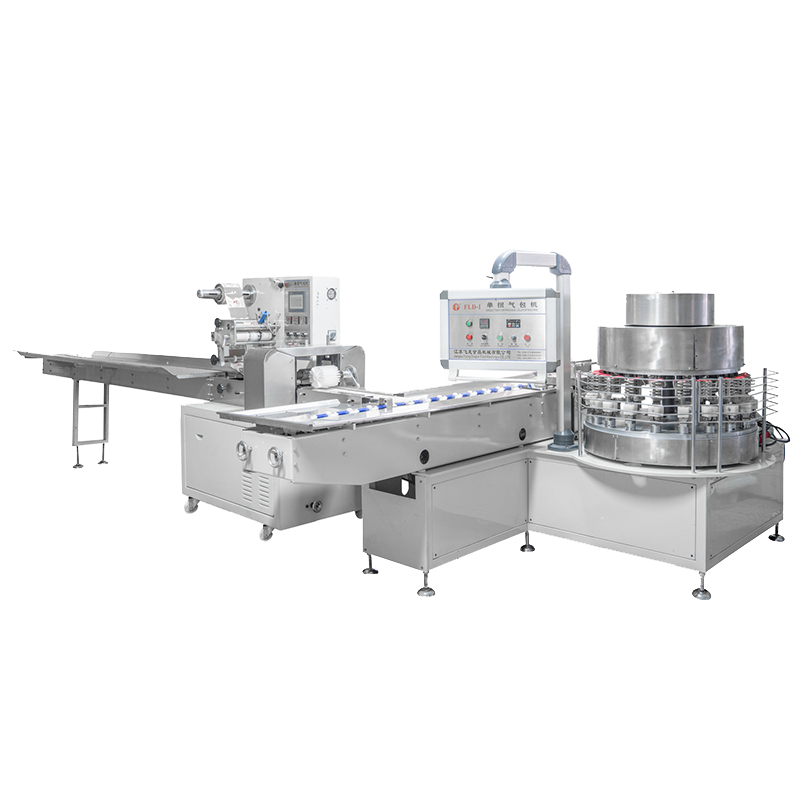
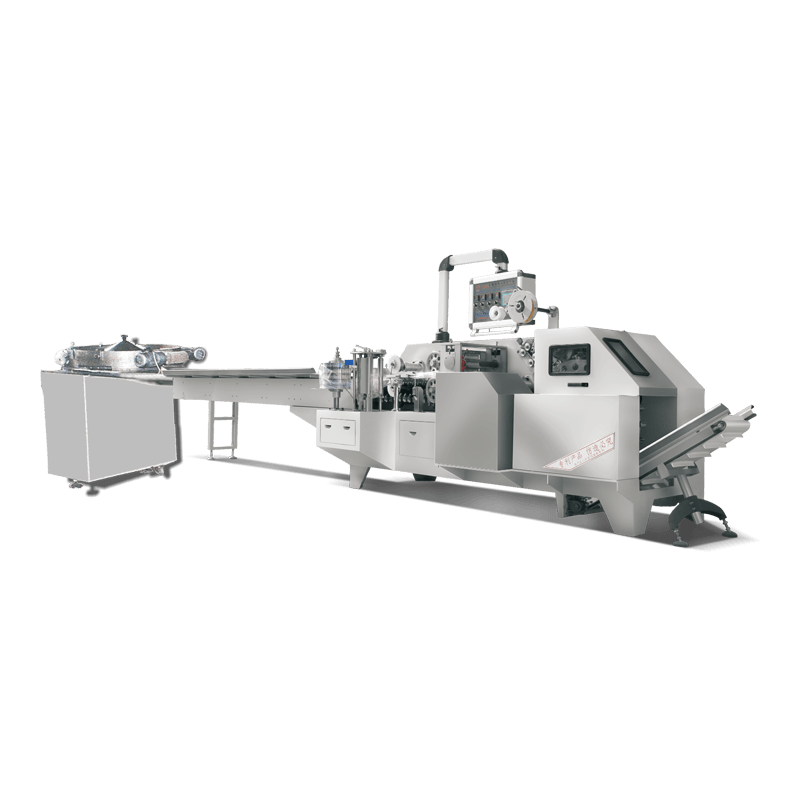
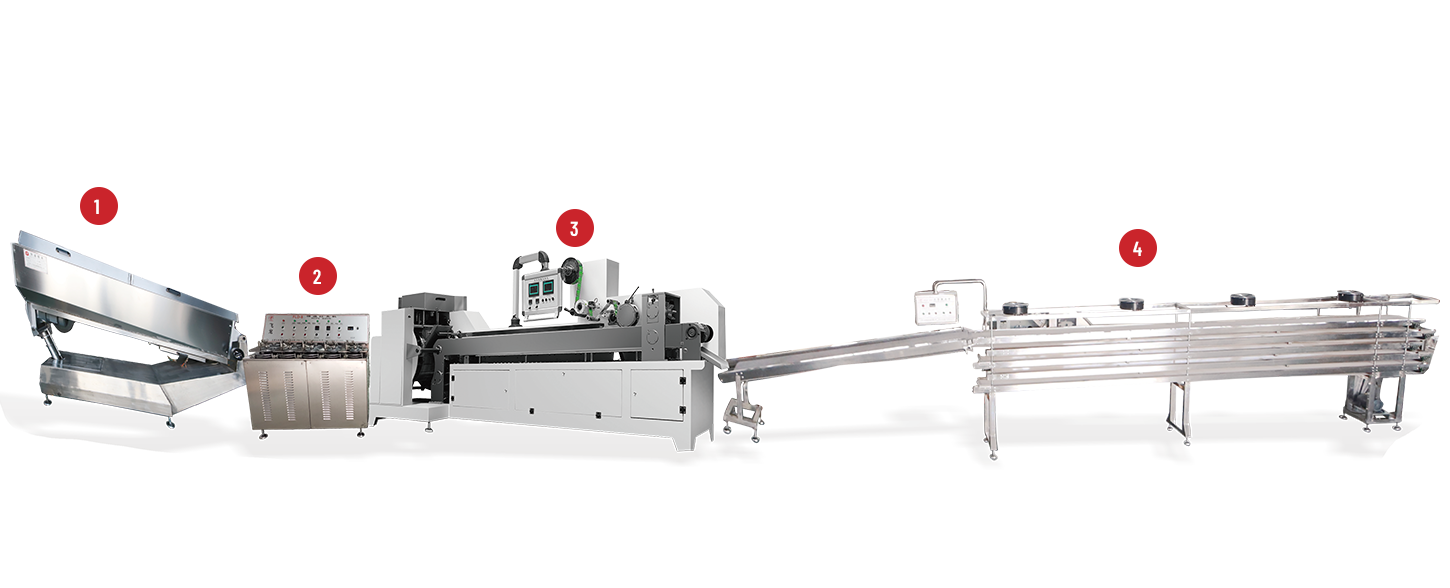
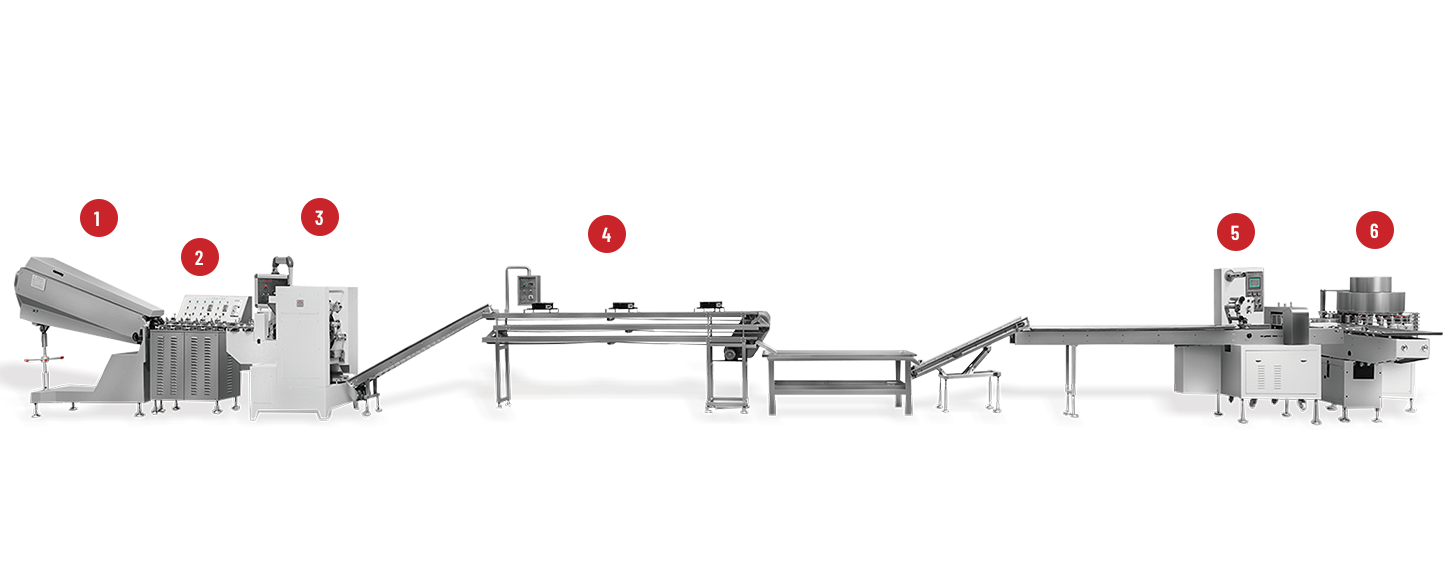
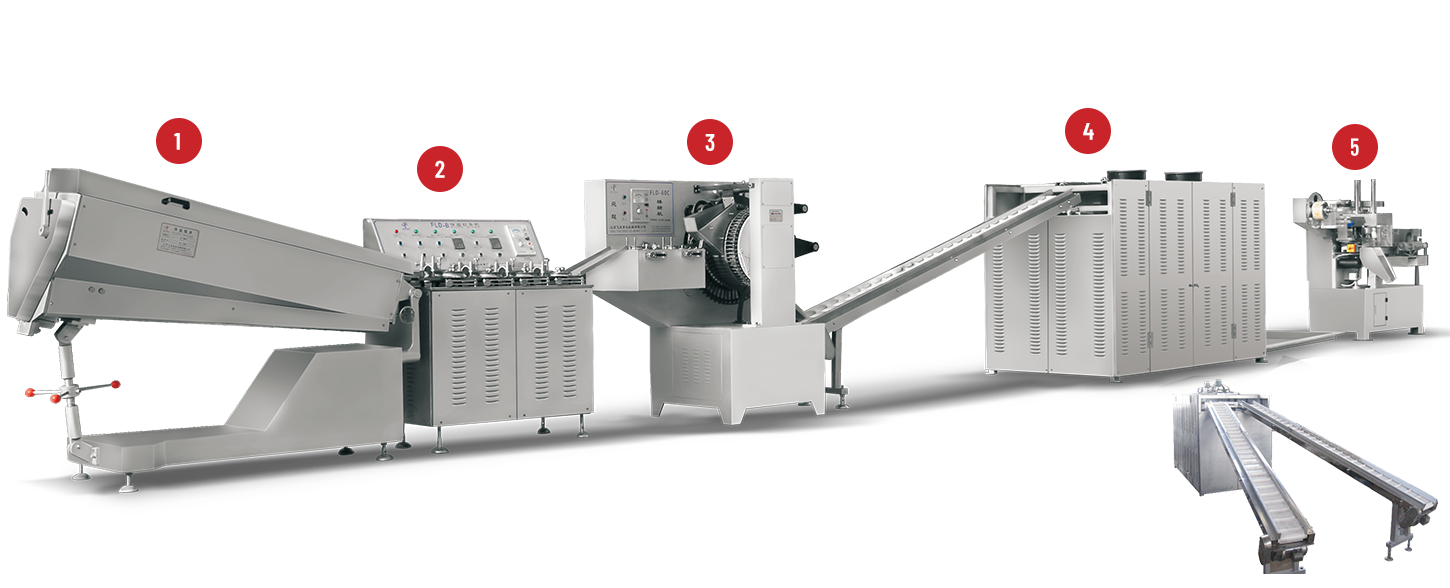
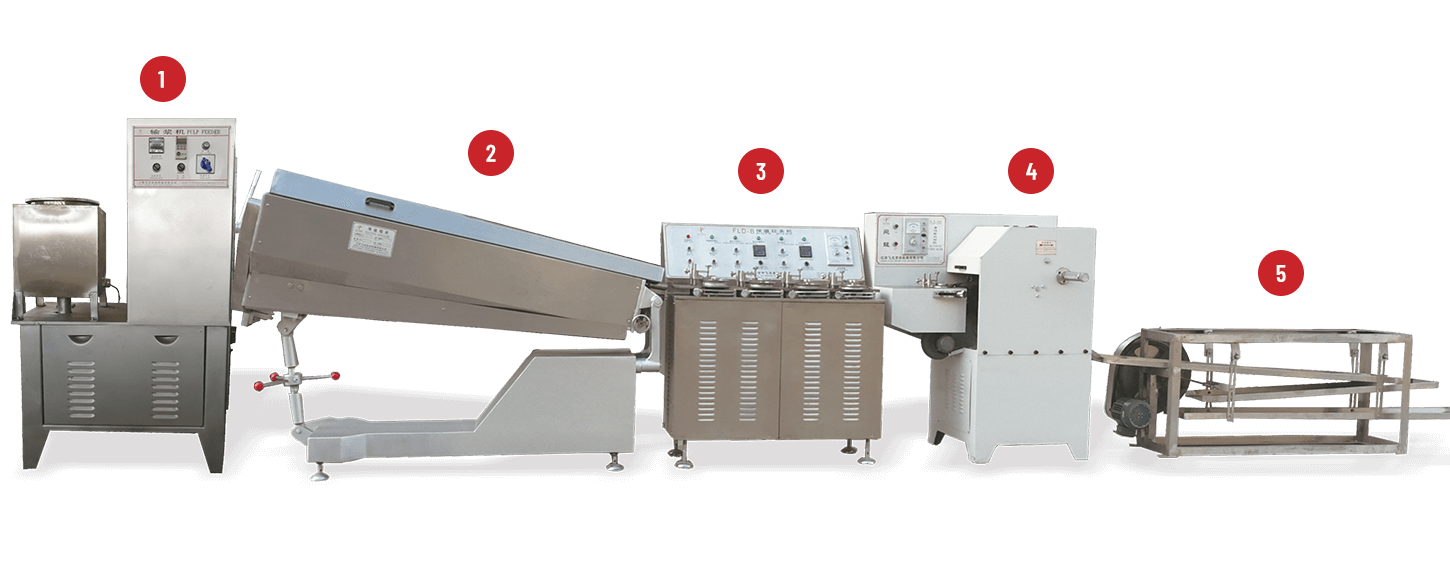
L'alimentation et la décharge font partie du même cycle que le formage. Les visualiser ensemble aide les opérateurs à décider si un défaut a commencé dans la masse, dans l'outil ou dans la manipulation qui suit. Un Machine à fabriquer des bonbons est donc spécifié et exécuté avec ce chemin complet à l'esprit.
Application à la production de bonbons en forme de cuillère
Adaptation des capacités de la machine à la conception de la cuillère
Une machine envisagée pour les bonbons en forme de cuillère est vérifiée par rapport aux dimensions requises du bol et de la poignée, à la répartition de l'épaisseur et au comportement de la masse prévue. Les échantillons et les objectifs de production sont partagés avec le fabricant afin que la configuration de formage disponible puisse être confirmée ou refusée sur la base de preuves.
Variables de processus nécessitant une vérification explicite
La préparation du matériau, les conditions de formage, les critères de libération et d'inspection sont répertoriés pour le produit. Les paramètres pouvant être ajustés sur la machine réelle et les instructions qui s'y appliquent sont confirmés. Des exemples d'essais par rapport aux critères d'acceptation écrits montrent si les objectifs de cohérence sont réalisables avant un engagement à grande échelle.
Construire une routine reproductible autour de la ligne
Les procédures opérationnelles et les règles d'inspection sont écrites et utilisées à chaque quart de travail. Les défauts, les ajustements et les mesures d'échantillons sont enregistrés afin que les performances puissent être revues au fil du temps. La discussion sur la conception des bonbons et les objectifs de production avec le fournisseur d'équipement permet de déterminer si la machine appartient à cette routine.
Aperçu des facteurs de cohérence et des réponses
| Facteur | Effet typique sur le produit | Réponse |
|---|---|---|
| Température de masse et viscosité | S'écouler dans la cavité ; comportement de libération | Maintenez la préparation dans la plage éprouvée ; modifications d'essai |
| Usure ou dommage de l'outil | Erreur de contour ; collage; marques de surface | Inspecter, nettoyer, réparer ou remplacer l'outillage |
| Alimentation inégale du matériau | Dispersion de poids ; remplissages incomplets | Stabilisez le chemin d'alimentation et le timing avant d'ajuster d'autres paramètres |
| Modifications de paramètres non enregistrées | Dérive de lot à lot | Documenter et verrouiller les paramètres approuvés |
| Libération ou transfert approximatif | Déformation après formage | Inspecter le chemin complet de l'outil à la collection |
| Routine d'inspection manquante | Découverte tardive de la dérive | Échantillonner la forme, la taille, le poids et la surface à intervalles réguliers |
Maintenir la qualité du formage grâce à des conditions de processus contrôlées
La formation cohérente des bonbons repose sur un matériau stable, un outillage solide, une alimentation uniforme, des réglages de machine documentés et une manipulation soigneuse après la libération. Une inspection systématique et un dépannage par étapes transforment de bons résultats occasionnels en un processus reproductible. Machines Cie., Ltd de nourriture de dragon volant de Jiangsu. fabrique des équipements de formage de bonbons pour les producteurs de confiserie. L'examen de la configuration du formage, de l'adéquation des outils, des procédures opérationnelles et des pratiques d'inspection par rapport à la conception du produit prévue et aux objectifs de sortie soutient la sélection et l'utilisation d'équipements capables d'assurer une production commerciale stable.
 +86-(0)515-8465666
 +86-(0)515-85566996
 +86-138 1559 9708
 flyloong@flyloongcn.com

 Accueil
