
 Français
 English
 中文简体
 русский
 Français
 Español
 عربى

Préparation du mélange de bonbons pour les opérations de façonnage
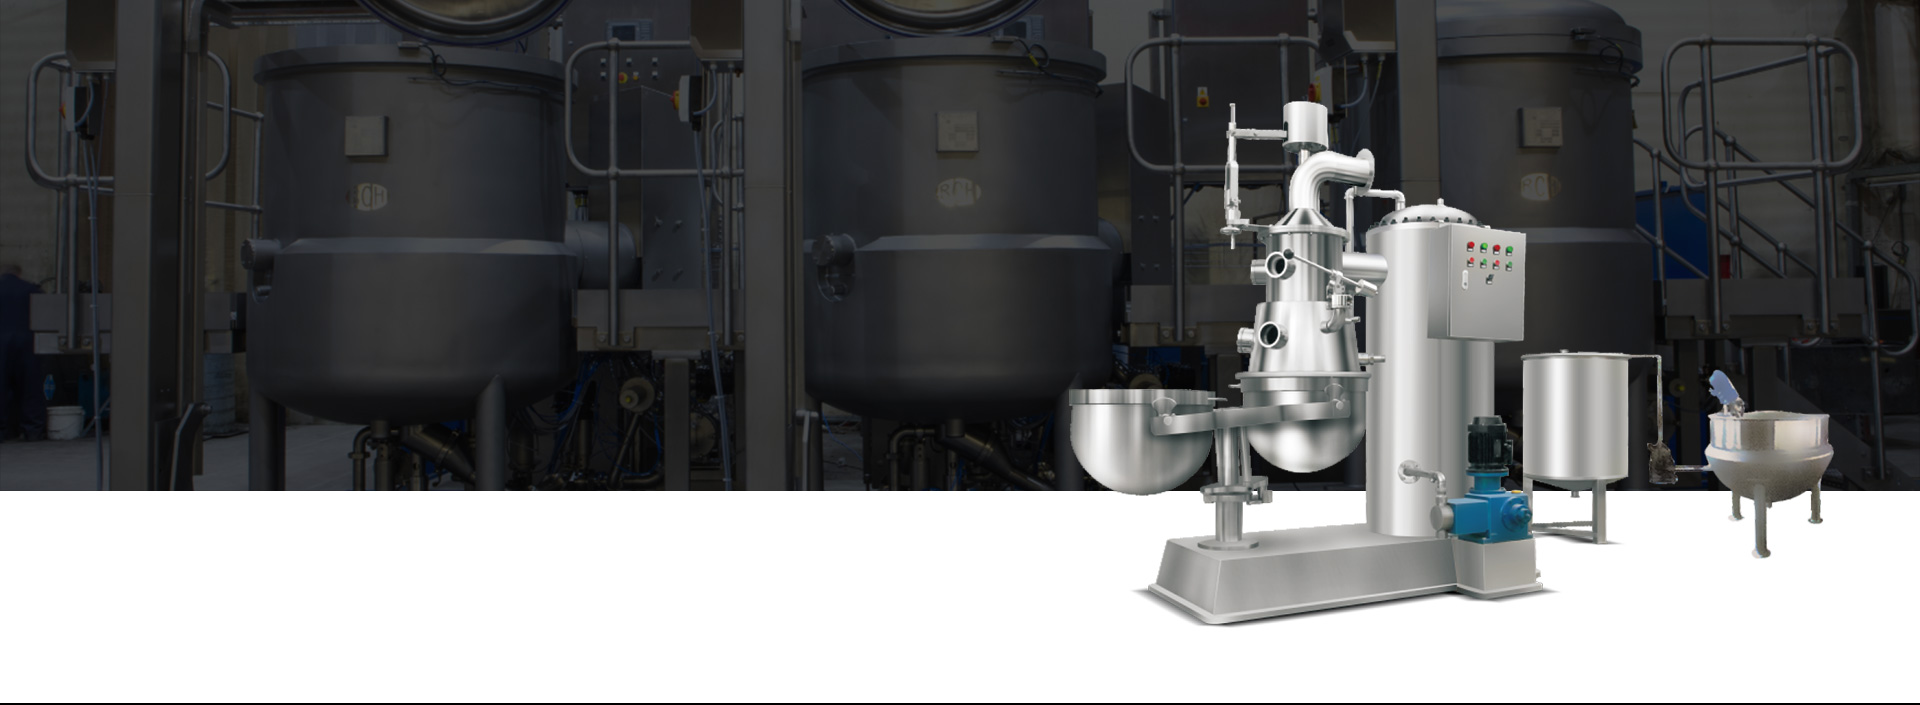
La production de canne à sucre commence par une masse de sucre cuite. Le sucre, le sirop de glucose, l'eau et d'autres ingrédients de la recette sont combinés et chauffés jusqu'à ce que le mélange atteigne un état réalisable qui peut ensuite être étiré, rayé et formé. La cuisson élimine l'humidité et développe la texture qui conservera une forme de crochet après refroidissement plutôt que de s'effondrer en une goutte molle.
Un mélange et une cuisson cohérents sont importants car des lots inégaux se comportent différemment sur la ligne : une partie peut être trop rigide pour être rayée proprement tandis qu'une autre reste collante et maculée. La préparation définit la base de référence pour chaque étape ultérieure. Lorsque la masse quitte le cuiseur dans un état uniforme, l'équipement d'étirage et de formage peut fonctionner avec moins d'arrêts pour retravailler.
Refroidir et conditionner la masse de bonbons avant le formage
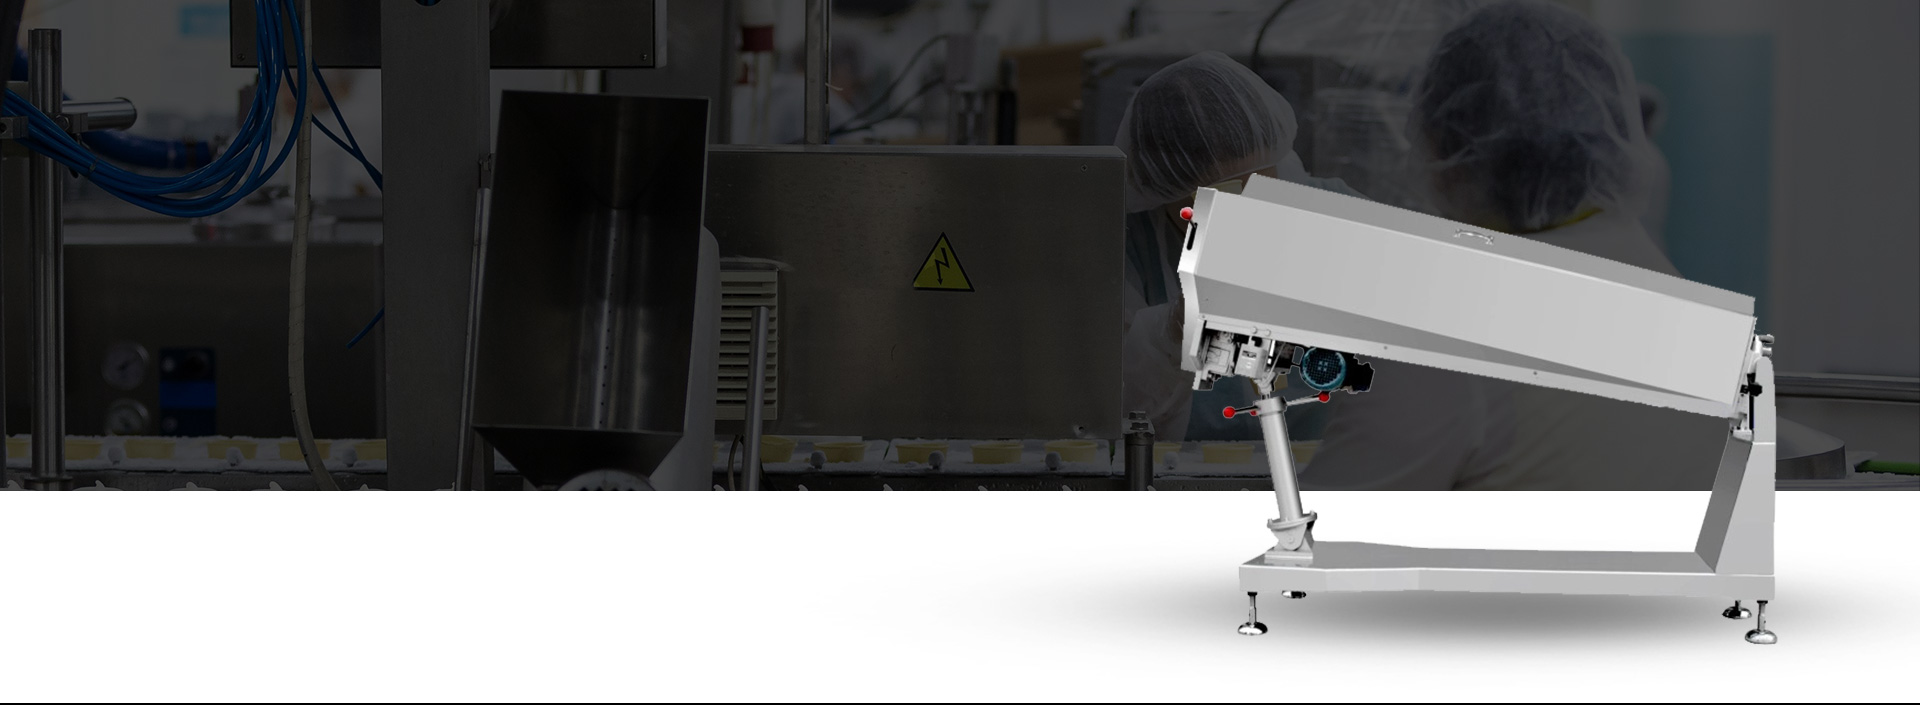
Les bonbons chauds ne peuvent pas être tirés dans des cordes soignées ou pliés dans des crochets. Le refroidissement contrôlé ramène la masse à une consistance que les manipulateurs et les machines peuvent travailler : suffisamment plastique pour s'étirer et se rayer, suffisamment ferme pour ne pas s'écouler. L'équipement de conditionnement retient ou travaille les bonbons dans cette fenêtre afin que la température et la texture restent uniformes de l'extérieur du lot jusqu'au centre.
La gestion de la température à ce stade favorise un traitement fluide. Si la masse est encore trop chaude, les rayures s'estompent et les crochets tombent ; s'il est trop refroidi, le bonbon se fissure lorsqu'il est plié. Le conditionnement est donc une étape délibérée du processus, et ne consiste pas simplement à attendre sur une table que le bonbon « se sente bien » par hasard.
Ajout de couleurs et création de motifs de rayures décoratives
Le colorant alimentaire est appliqué en portions de la masse pour créer le contraste classique avec la couleur principale du corps. Les portions colorées et incolores (ou de couleurs différentes) sont disposées de telle sorte que, lorsque le bonbon est étiré et plié, des rayures continues courent le long du bâtonnet éventuel. La disposition des couches pendant le formage détermine si les rayures apparaissent nettes, larges, étroites ou brisées.
La distribution contrôlée des couleurs contribue à des motifs de rayures cohérents d'une pièce à l'autre. Les méthodes de traçage manuelles ou mécaniques reposent toutes deux sur le même principe : empêcher les bandes colorées de se mélanger complètement à la base pendant que la corde est encore en cours d'allongement. L'identité visuelle de la canne en bonbon dépend fortement du bon déroulement de cette étape avant qu'un crochet ne soit plié.
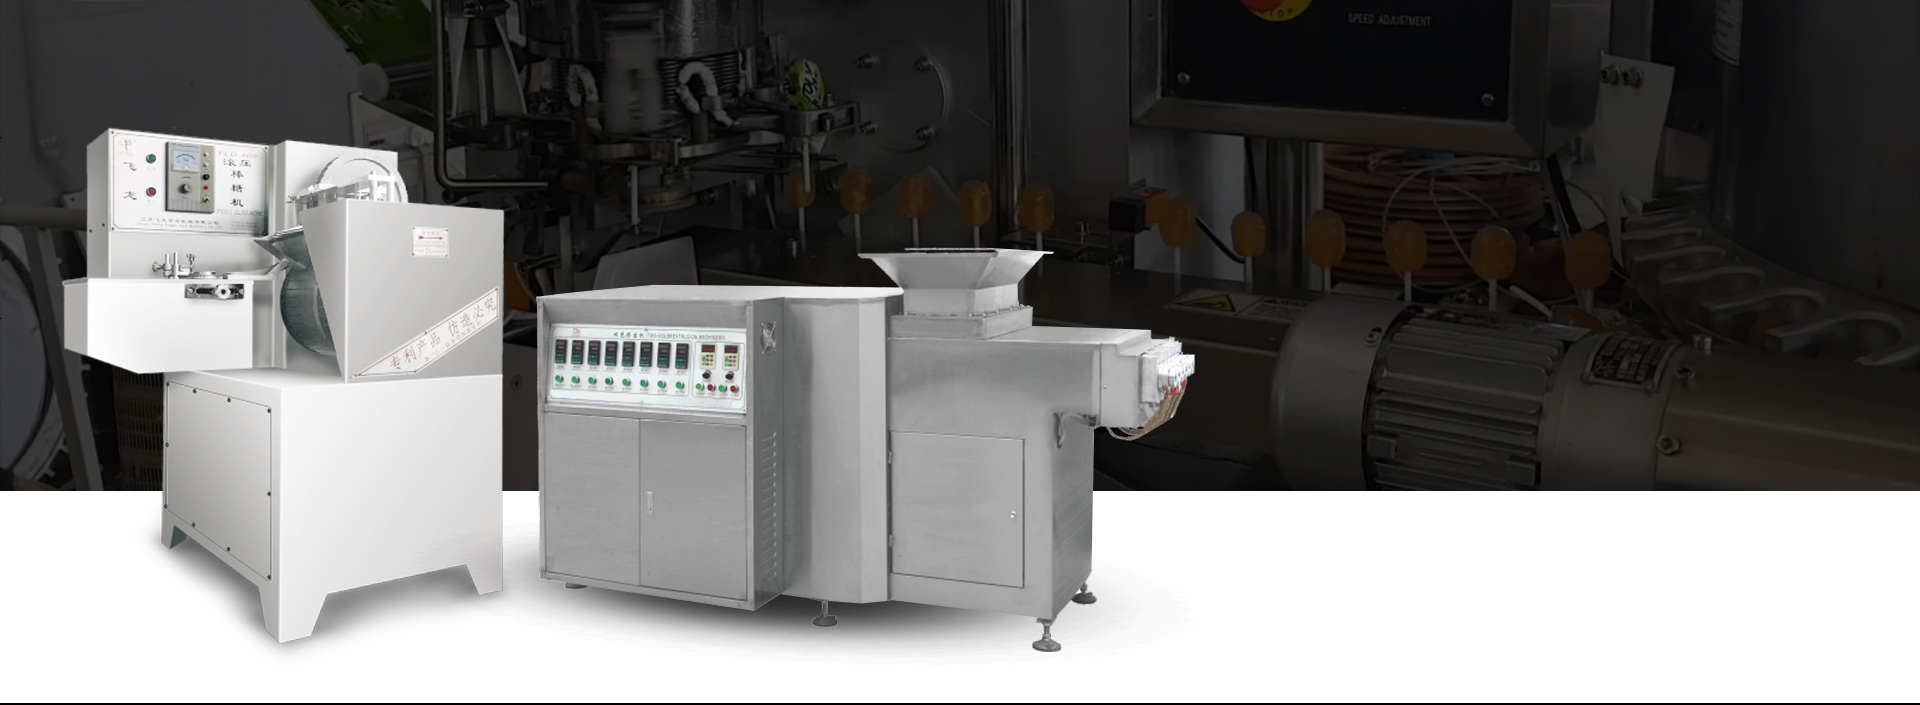
Étirer et rouler les bonbons en longs brins continus
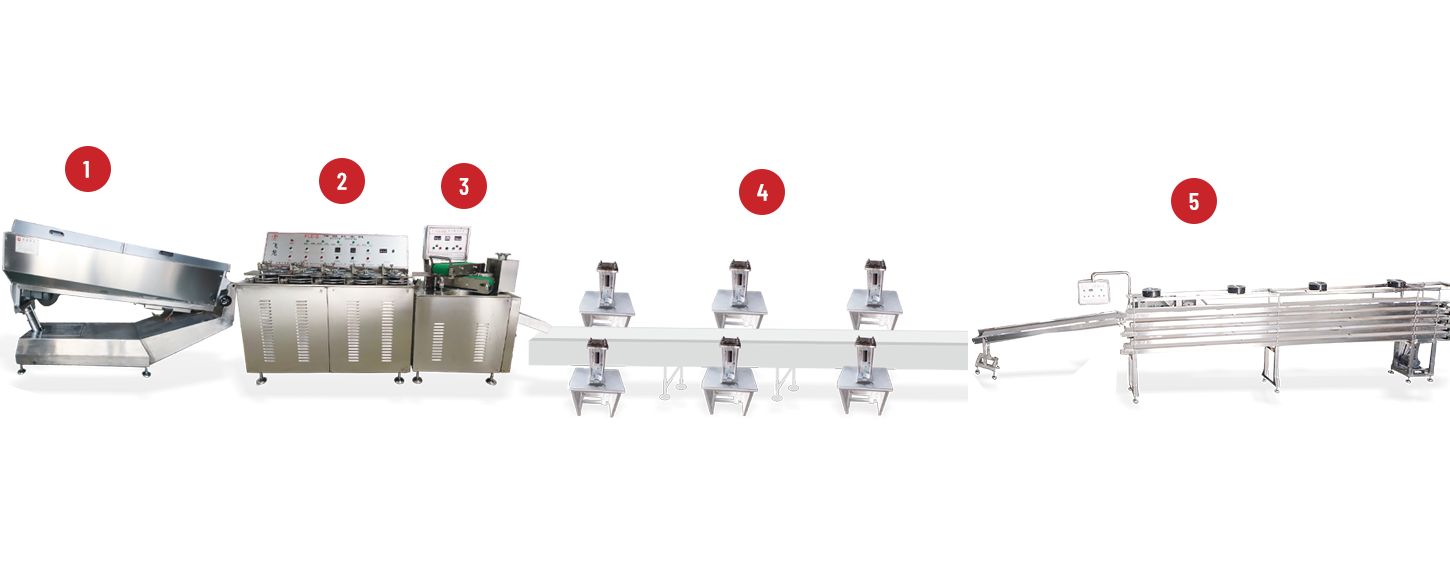
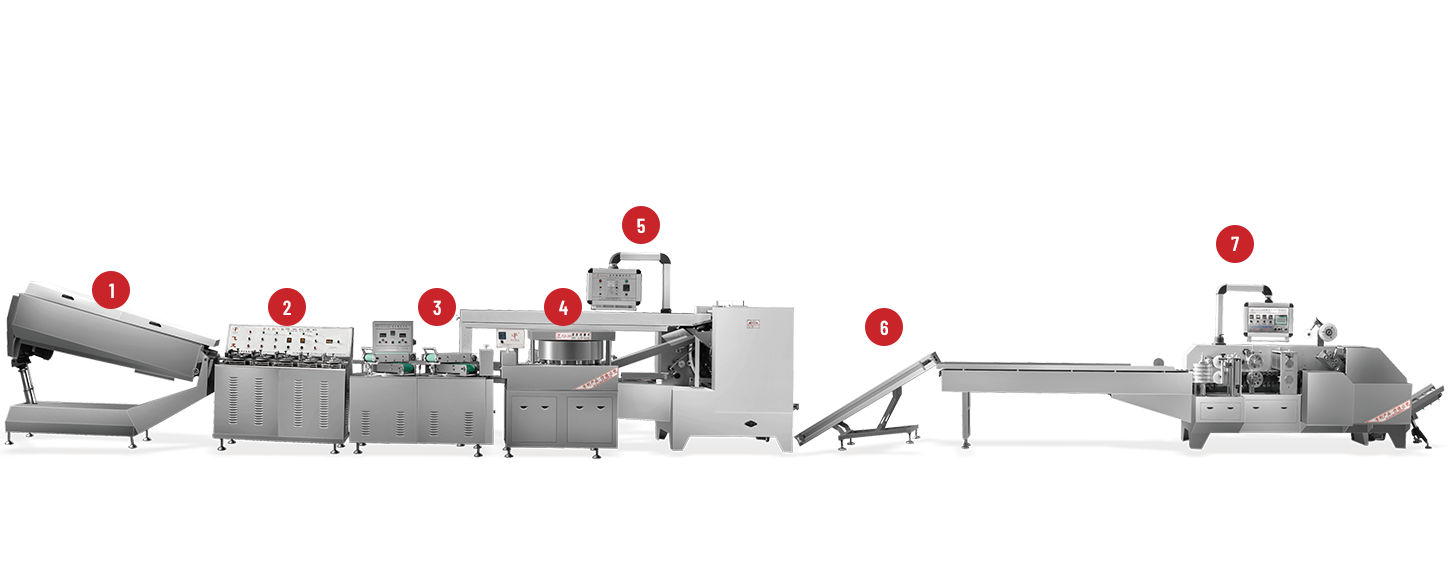
L'équipement d'étirage et de laminage tire et transforme la masse préparée en longs brins d'épaisseur appropriée pour les couper en cannes individuelles. L'allongement aligne les couches de rayures sur toute la longueur de la corde et affine la section transversale afin que les coupes ultérieures produisent des diamètres similaires. La manipulation mécanique aide à maintenir la disposition des couches colorées tandis que la section transversale est réduite.
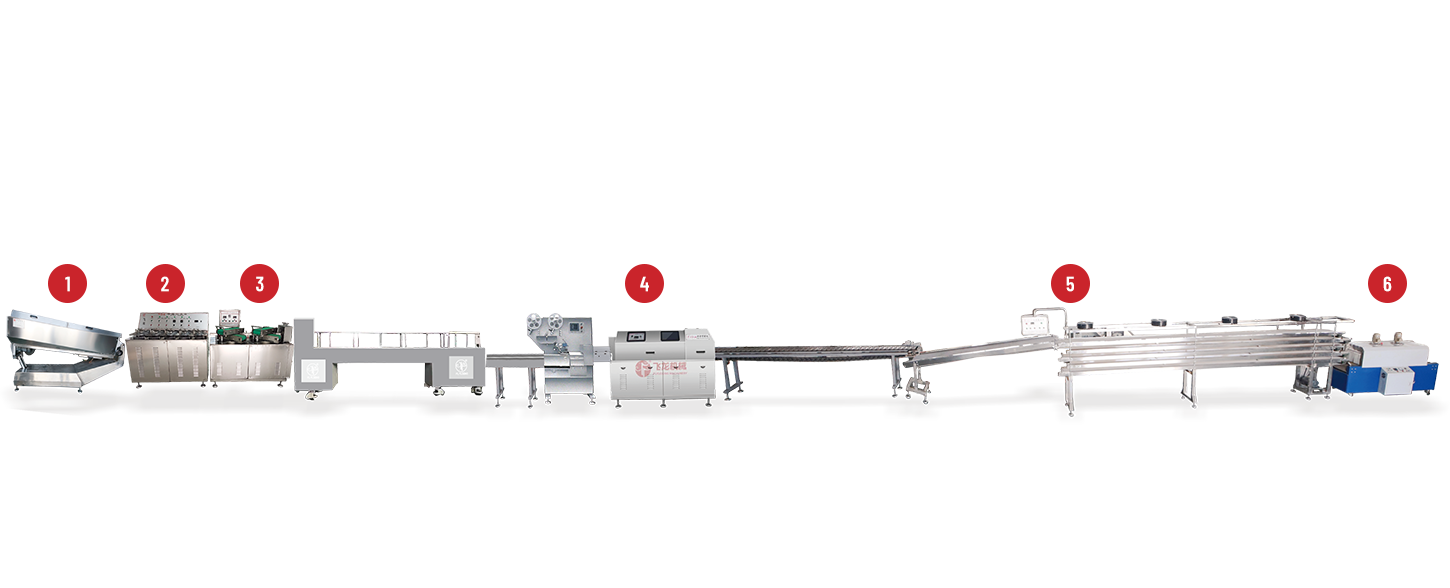
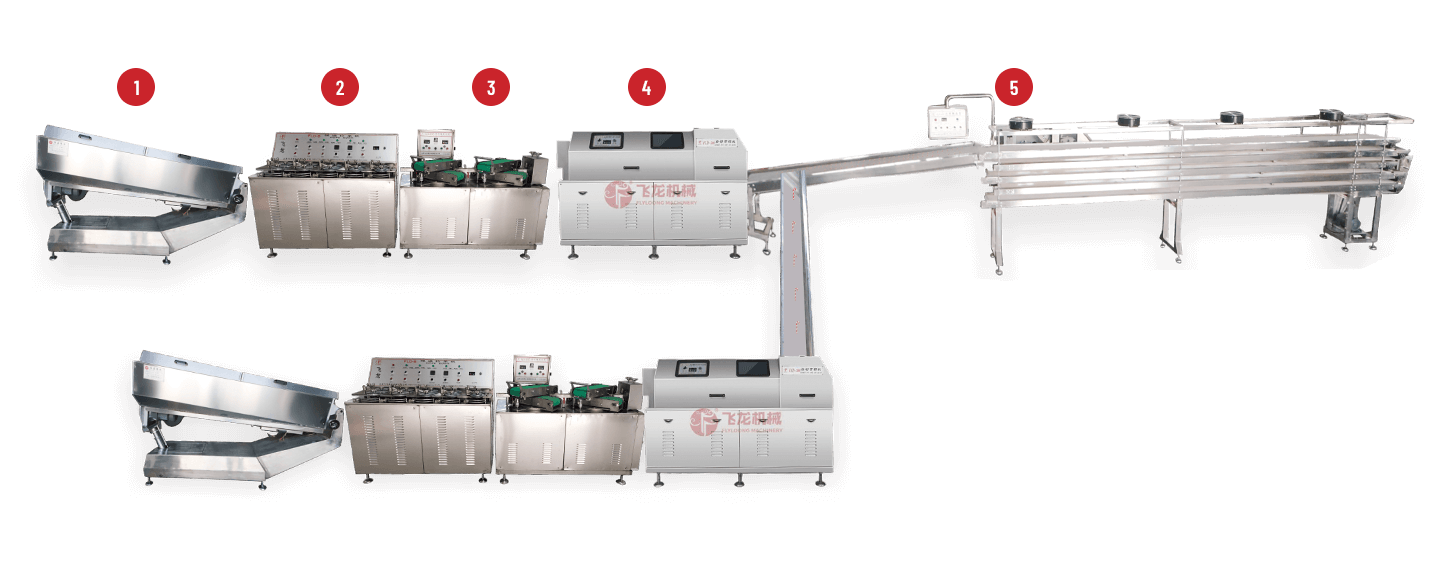
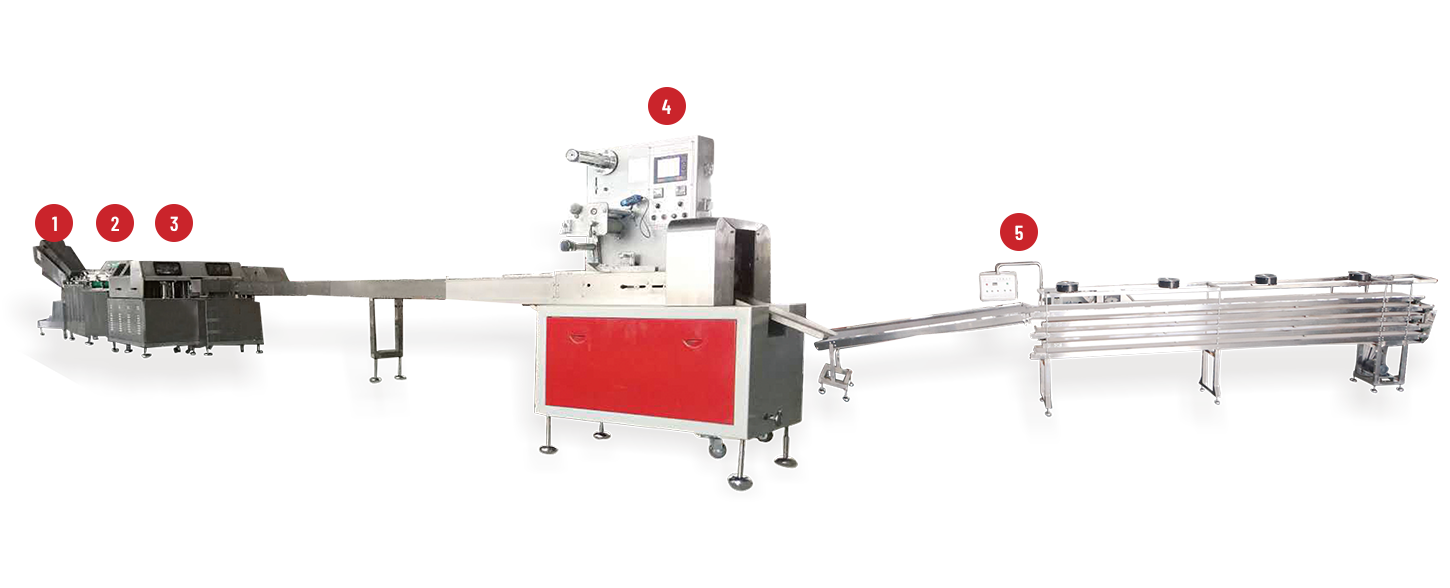
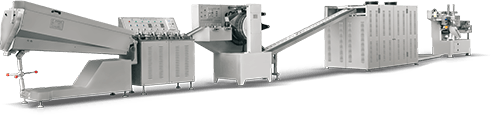
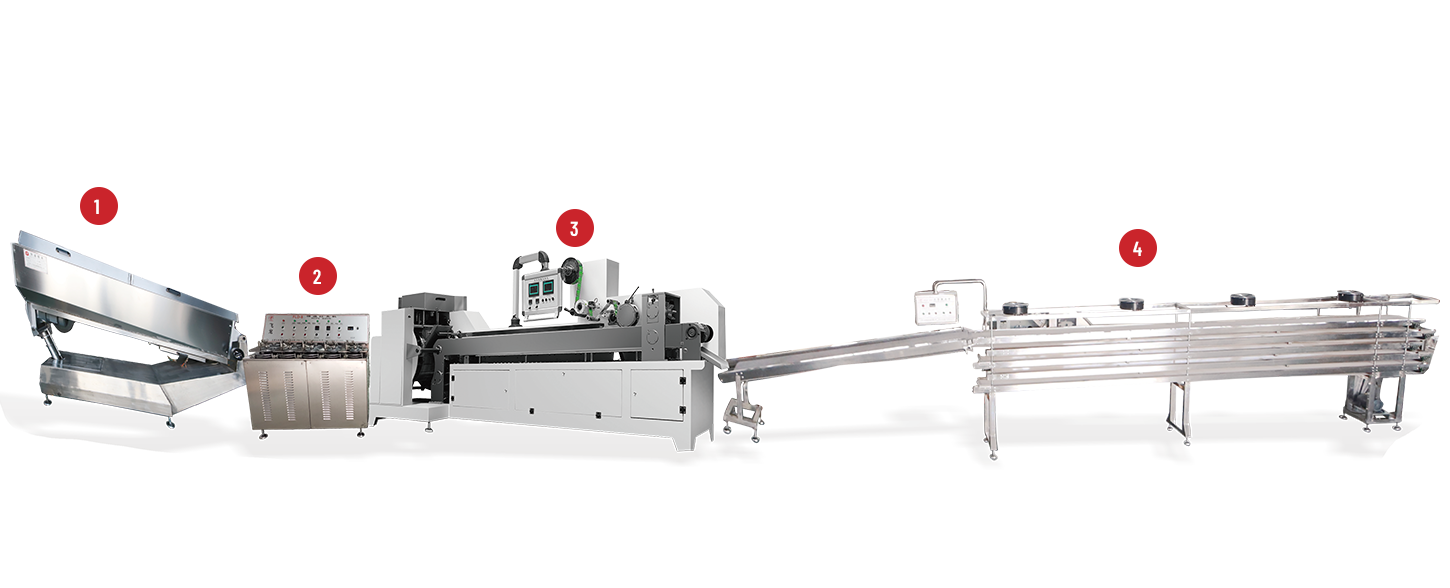
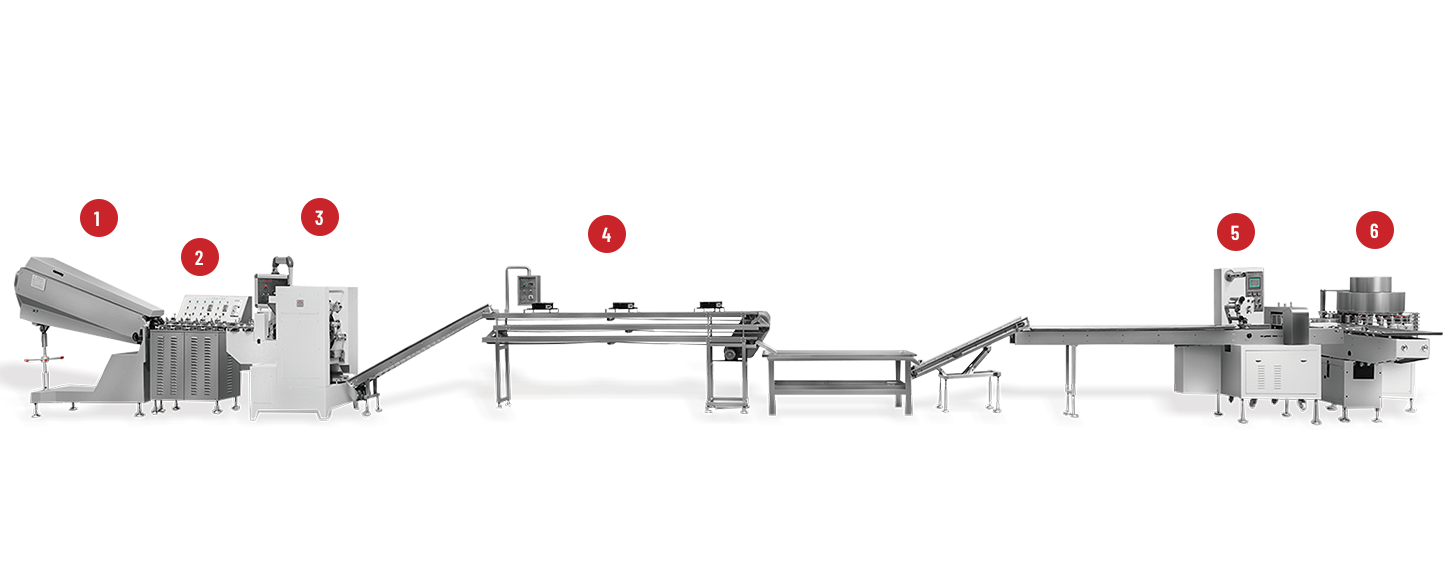
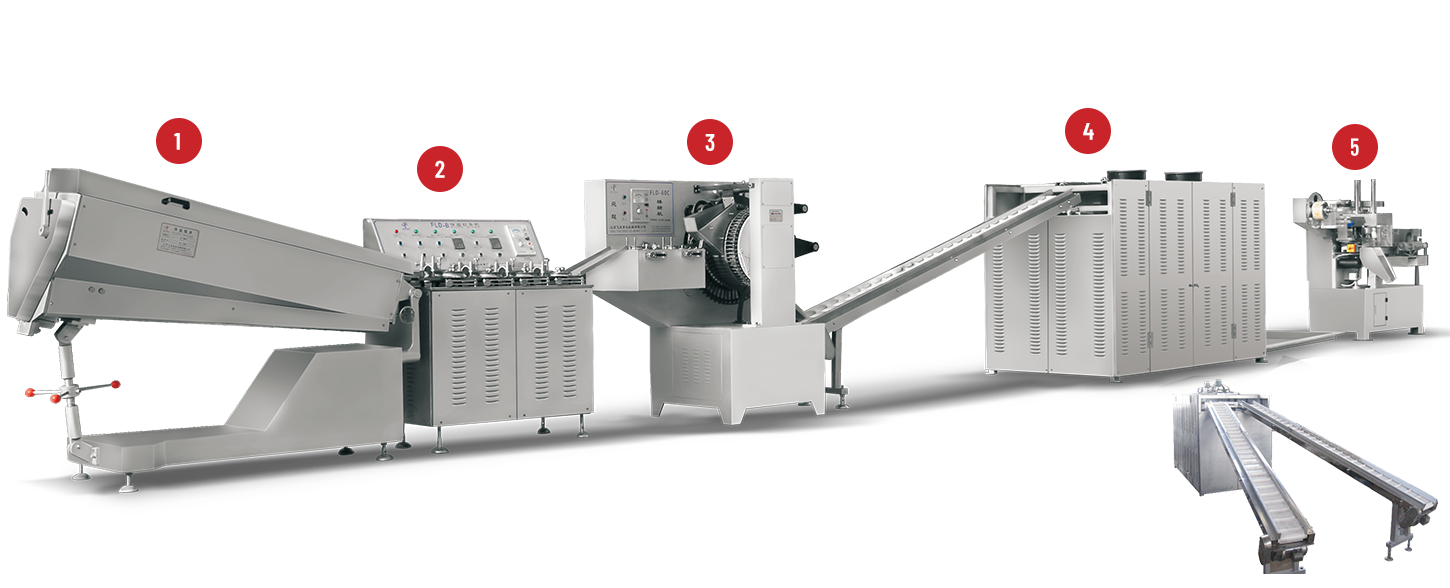
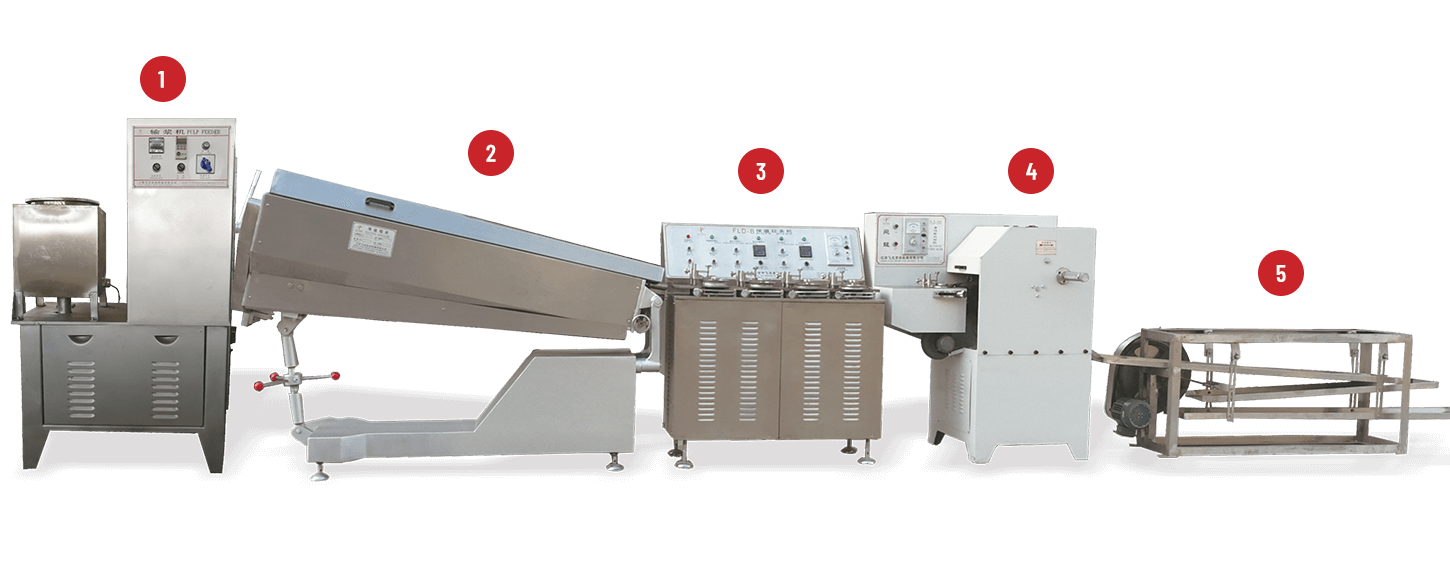
Des opérations cohérentes de laminage et de formage préparent les bonbons à la découpe. La variation de l'épaisseur de la corde se manifeste immédiatement par un poids inégal du bâton et une flexion maladroite au niveau du crochet. Un Ligne de production de bonbons pour les cannes traite la formation de la corde comme un processus contrôlé de base, et non comme une traction informelle à la main entre des machines indépendantes.
Couper et plier des bonbons en forme de canne traditionnelle
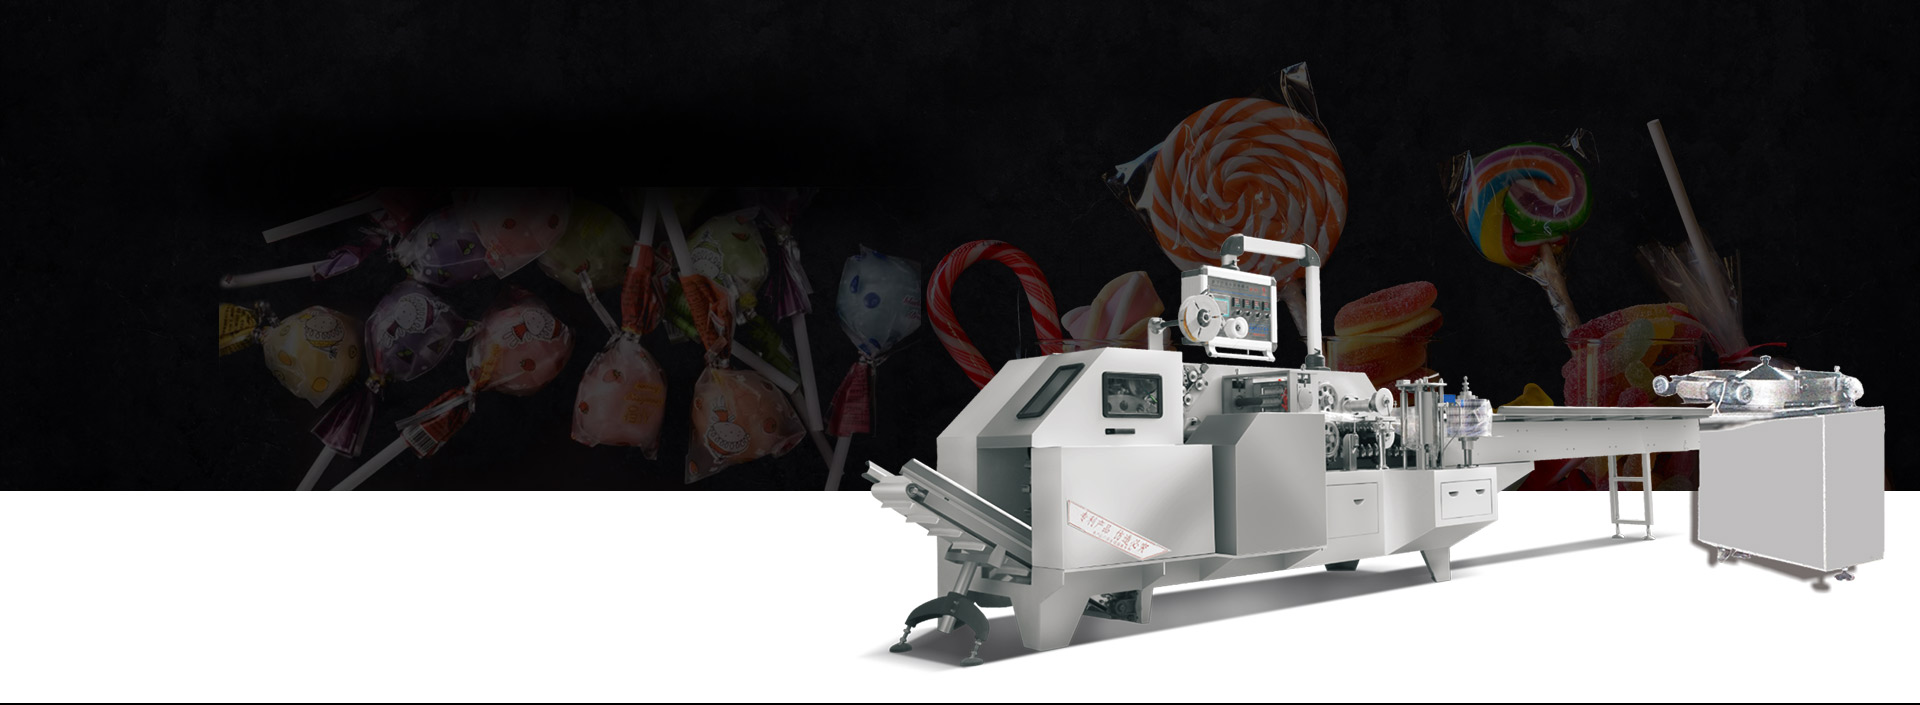
L'équipement de coupe divise le brin continu en longueurs individuelles. Les mécanismes de formage plient ensuite une extrémité de chaque morceau dans le crochet familier tandis que le bonbon est encore suffisamment souple pour prendre un ensemble permanent. L'outillage et le timing maintiennent une taille et une orientation constantes des crochets pendant le traitement continu afin que les paquets semblent uniformes sur les étagères.
La coordination de la coupe et du pliage préserve le design de la canne en bonbon : un bâton droit avec un creux défini plutôt qu'une courbe aléatoire ou une pointe cassée. Si la masse a trop refroidi avant le pliage, les crochets se fissurent ; s'il est encore trop mou, les crochets s'affaissent avant que la pièce ne soit complètement fixée. La synchronisation entre la longueur de coupe et la station de pliage fait partie de la configuration de ligne ordinaire.
Refroidissement, prise et inspection de la forme finale des cannes finies
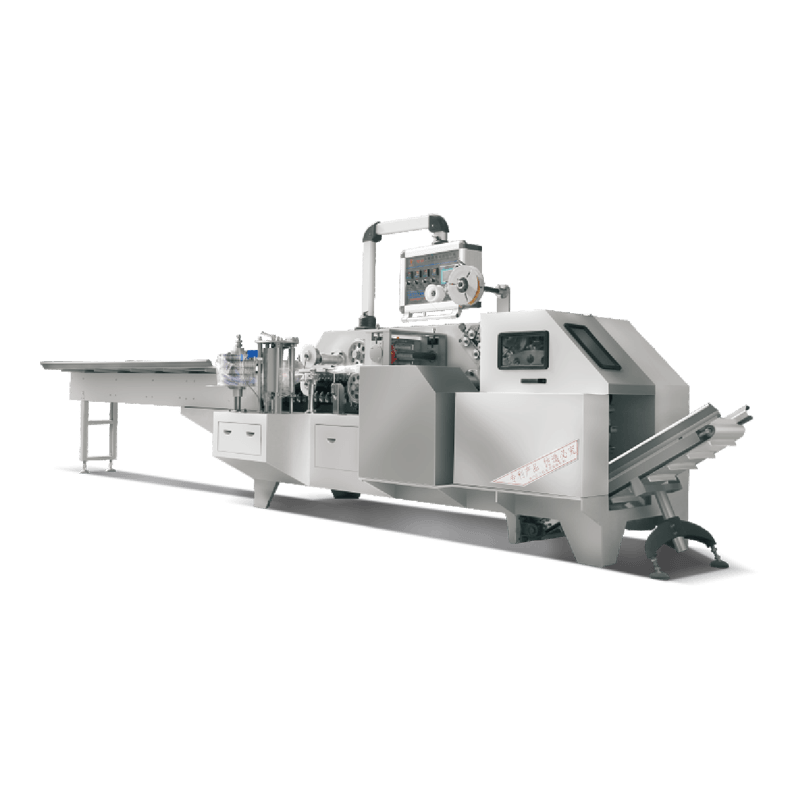
Les cannes formées ont besoin d'un refroidissement supplémentaire pour que la forme se verrouille avant l'emballage ou la manipulation en vrac. À mesure que la chaleur quitte la pièce, la structure devient suffisamment ferme pour être empilée, emballée ou insérée dans un emballage sans perdre la géométrie du crochet. La disposition du refroidissement doit correspondre à la vitesse à laquelle les cannes quittent la section de formage afin que les morceaux ne soient pas forcés ensemble alors qu'ils sont encore mous.
L’inspection porte sur la forme générale, l’apparence des rayures et l’état de la surface : crochets cassés, taches de couleur, bulles ou débris. Un refroidissement adéquat et une manipulation soigneuse préservent l’aspect fini que les consommateurs reconnaissent. Les refus à ce stade protègent la cohérence de la marque à moindre coût que les plaintes après distribution. Fournisseurs d'équipement de bonbons conçoivent généralement les sections de refroidissement et de manutention en gardant à l’esprit cet accès pour l’inspection.
Étapes de production, de la masse à la canne finie
| Scène | Objectif | Priorité à la qualité |
|---|---|---|
| Cuire et mélanger | Créer une masse de bonbons uniforme et réalisable | Même l'humidité et la texture |
| Frais et en bon état | Atteindre la cohérence de la formation | Uniformité de la température à travers la masse |
| Couleur et rayure | Construire un motif longitudinal décoratif | Disposition de rayures claire et continue |
| Étirer et rouler | Former de longs brins d'épaisseur contrôlée | Consistance du diamètre ; rétention des rayures |
| Couper et plier | Bâtons individuels avec crochet classique | Contrôle de la longueur ; conservation de la forme du crochet |
| Refroidissement final et inspection | Définir la forme ; sortir un bon produit | Structure ferme ; normes visuelles et de forme |
Coordination des processus sur toute la ligne de canne à sucre
Chaque étape transmet un état semi-fini à la suivante. Cuisiner sans refroidissement efficace gaspille de l’énergie ; le rayage sans diamètre de corde stable gaspille la pâte de couleur ; le pliage sans refroidissement final opportun gaspille l'effort de formage. L'équilibre des lignes (qui fait correspondre la sortie d'une section à l'admission de la suivante) maintient les bonbons dans la fenêtre de texture correcte et réduit les déchets. Les contrôles d’hygiène et d’allergènes s’effectuent parallèlement au contrôle de forme car les masses de sucre ouvertes ramassent facilement les débris.
De la masse cuite aux pièces finies en forme de crochet
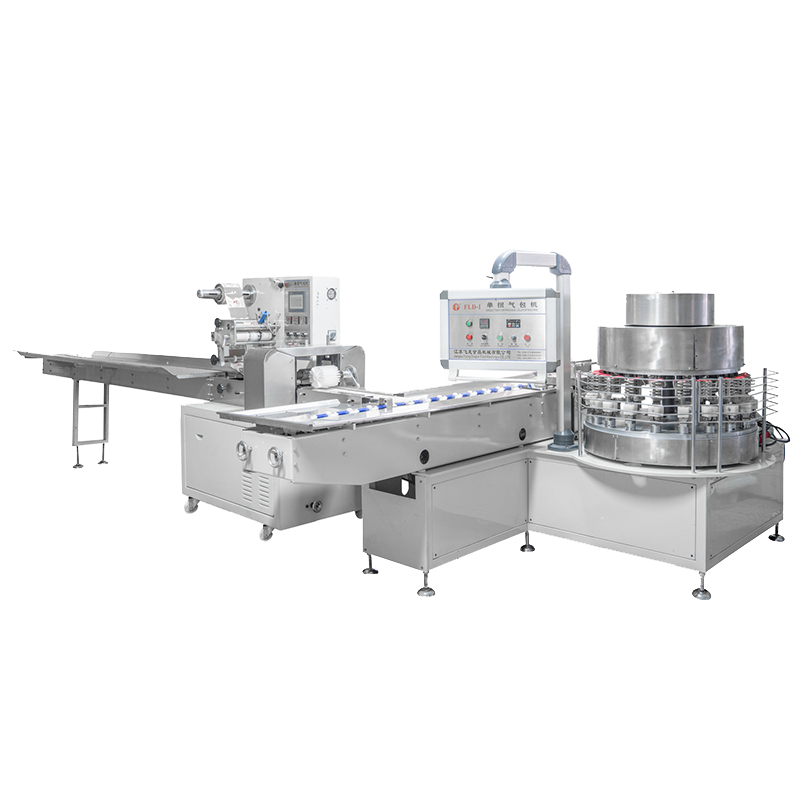
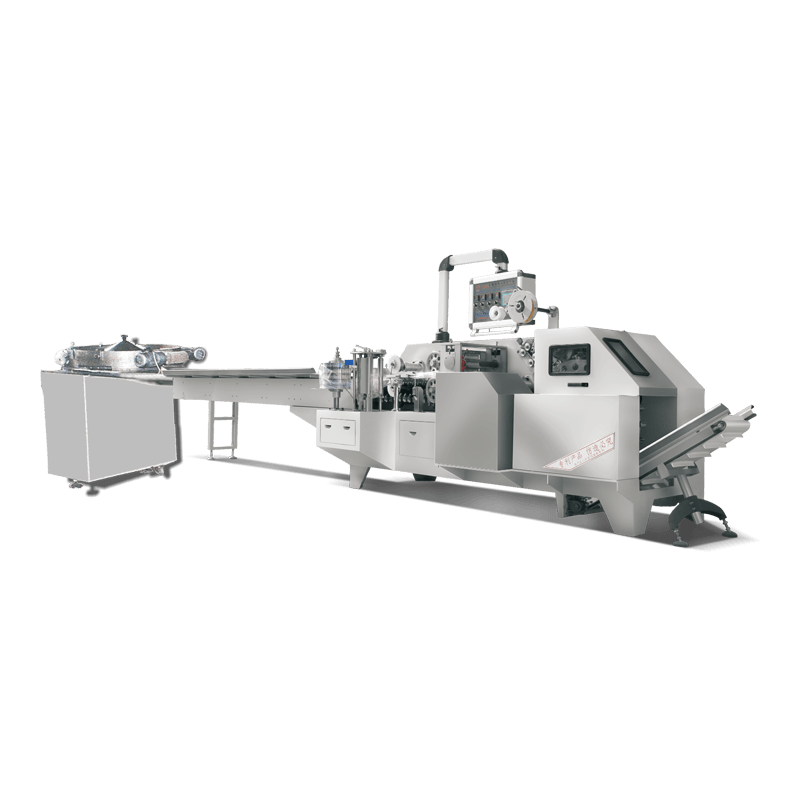
Les cannes de bonbon sont façonnées en préparant une masse cuite uniforme, en la conditionnant jusqu'à ce qu'elle soit exploitable, en ajoutant et en arrangeant la couleur pour les rayures, en les étirant en brins, en les coupant et en les pliant en forme de crochet, puis en refroidissant et en inspectant les pièces montées. Machines Cie., Ltd de nourriture de dragon volant de Jiangsu. fournit des équipements de transformation de bonbons pour les produits à base de sucre formés, y compris des lignes de style canne. L'examen du comportement de la recette, de la taille du bâtonnet cible, de la conception des bandes et de la méthode d'emballage par rapport à la disposition de l'équipement soutient la formation stable de cannes de bonbon dans la production commerciale.
 +86-(0)515-8465666
 +86-(0)515-85566996
 +86-138 1559 9708
 flyloong@flyloongcn.com

 Accueil
